Műszaki összefoglaló
- Ne használjon vektoros vezérlést. Állítsa a frekvenciaváltót V/F vezérlésre, és a feszültséget, a névleges frekvenciát, a maximális frekvenciát, a fordulatszámot és a pólusszámot a tényleges főorsóadattábla szerint adja meg.
- Soha ne csatlakoztassa a főorsót közvetlenül a villamos hálózathoz. Mindig megfelelően méretezett frekvenciaváltón (VFD) keresztül üzemeltesse.
- A főorsót kizárólag a megjelölt befogási zónában rögzítse, a sűrített levegőt tartsa szárazon és pormentesen, és a szerszám kioldása előtt teljesen állítsa le a főorsót.
- Az első gyártási üzem előtt ellenőrizze a hűtőfolyadék térfogatáramát, a légnyomást, a VFD paramétereit és az érzékelők bekötését.
Ez az összefoglaló kézikönyv automatikus szerszámcserélős (ATC) motoros főorsókhoz készült CNC marógépépítők, korszerűsítő csapatok és karbantartó mérnökök számára. A gyártó műszaki dokumentációjának üzembe helyezési útmutatásait rendezi munkafolyamatba: biztonsági korlátok, használat előtti ellenőrzés, mechanikai telepítés, villamos bekötés, pneumatikus szerszámkioldás, hűtés, frekvenciaváltó (VFD) paraméterei, fokozatos bejáratás, karbantartás és hibakeresés. Használja a kézikönyvet műszaki referenciaként a főorsó tanúsított, lézergravírozott adattáblájával és a frekvenciaváltó dokumentációjával együtt.
Gyors biztonsági szabályok
A műszaki kézikönyvek négy kritikus biztonsági korlátot hangsúlyoznak. Megsértésük a tekercsek leégésének, a csapágykárosodásnak, a szerszámkioldó mechanizmus megszorulásának és a garancia elvesztésének fő oka.
Kizárólag V/F vezérlést alkalmazzon. A vektoros vezérlés vagy a vektoros teljesítménybeállítások helytelen konfiguráció esetén leégethetik a motor tekercseit, és a garancia elvesztéséhez vezethetnek.
Az ATC-főorsómotort megfelelően illesztett frekvenciaváltón (VFD) keresztül kell hajtani. A közvetlen csatlakoztatás a váltakozó áramú hálózathoz azonnal leégeti a motor tekercselését.
Forgó főorsónál ne nyomja meg a kézi szerszámcsere gombját. A pneumatikus szerszámkioldás forgás közbeni működtetése megszorítja a vonórudat, tönkreteszi a megfogó karmokat és a főorsó csapágyait.
A villamos bekötést szakképzett személyzet végezze. Feszültség alá helyezés előtt mindig ellenőrizze a tényleges főorsóadattáblát, a VFD kapcsait, a földelést és a vezérlő biztonsági reteszeléseit.
Beépítés előtti ellenőrzés
A főorsó gépre szerelése előtt végezze el ezeket az ellenőrzéseket. Eltérés, hiányzó tartozék vagy szállítási sérülés esetén álljon meg, és oldja meg a problémát a telepítés folytatása előtt.
Csomagolás és a főorsó állapota
Vizsgálja meg a szállítási csomagolást és a főorsó külsejét szállítási sérülések, ütésnyomok, benyomódott csatlakozók, elgörbült pneumatikus csatlakozók és kúpkarcolások szempontjából. A kúp nagy pontossággal köszörült felület; bánjon vele rendkívül óvatosan, és kerülje a fémes felületek összeütődését.
Lézeres adattábla ellenőrzése
Ellenőrizze, hogy a lézergravírozott adattábla megfelel-e a rendelésnek. A névleges feszültséget, a kimeneti teljesítményt, a névleges és maximális frekvenciát, a névleges fordulatszámot, a pólusszámot, a névleges áramot és a vezérlési módot vesse össze a gép adataival és a VFD méretezésével.
Tartozékok és rögzítőelemek
Ellenőrizze az összes mellékelt tartozékot, beleértve a felhasználói dokumentációt, a minőségi tanúsítványokat, az elektromos csatlakozókat, a pneumatikus szerelvényeket és a látható csavarokat vagy munkahenger-rögzítőket. A telepítés előtt rendezze a laza vagy hiányzó alkatrészekkel kapcsolatos problémákat.
A főorsó adattáblájának értelmezése a VFD beállítása előtt
A frekvenciaváltó paramétereit kizárólag az adott főorsó adattáblája alapján szabad beállítani. Az alábbi táblázat ismerteti az egyes értékek szerepét:
| Adattábla paraméter | Mit határoz meg | Beállítási szabály |
|---|---|---|
| A feszültség meghatározza a VFD kimeneti feszültségét és illesztését. A teljesítmény és az áram határozza meg a méretezést és a védelmet. A névleges frekvencia a névleges működés frekvenciapontja. A pólusszám a fordulatszám számításához és a motor beállításához szükséges. A vezérlési mód a VFD szabályozási módszerét adja meg. | VFD kimeneti feszültség és méretezés | Állítsa be a táblán szereplő pontos értéket (típustól függően 220V vagy 380V). |
| Teljesítmény és áram (Power & Current) | Ez az adat határozza meg a VFD méretezését, a kapcsolószekrény terhelését és a védelmi beállításokat. | Kövesse az adattáblát, és illessze a frekvenciaváltó névleges adatait a tényleges motorhoz. |
| Névleges frekvencia (Rated Frequency) | Ez a névleges üzemi működéshez tartozó frekvenciapontot határozza meg. | Adja meg a pontos értéket az adattábláról, ne másoljon más modellekből. |
| Max frekvencia és RPM | Felső fordulatszám-határérték | A VFD felső határát az adattábla és a gép korlátai szerint állítsa be. |
| Pólusszám (Pole Count) | Fordulatszám-számítási alap | Az adattáblán feltüntetett pólusszámot használja. |
| Vezérlési mód (Control Mode) | Inverter szabályozási algoritmusa | Mindig V/F vezérlést állítson be. Ne használjon vektoros vezérlést. |
Soha ne másoljon át más főorsómodellhez tartozó paraméterlapot az adattábla összes adatának ellenőrzése nélkül. A hibás névleges frekvencia- vagy feszültségbeállítás néhány perc alatt túlmelegítheti a motor tekercseit.
Mechanikai telepítési irányelvek
A helytelen mechanikai rögzítés deformálja a főorsóhüvelyt és összeszorítja az előfeszített precíziós csapágyakat, ami túlzott rezgéshez és korai csapágyhibához vezethet még hibátlan villamos bekötés mellett is.
1. Rögzítés csak a kijelölt zónában
A főorsót kizárólag a házon lézerrel vagy más módon megjelölt rögzítési zónában fogja be. A túlzott meghúzás vagy az ezen kívüli befogás deformálja a belső furatot, összeszorítja a csapágygyűrűket és gyors hőmegfutáshoz vezet.
2. A kúp és a légfüggöny védelme
Óvatosan kezelje a főorsót, és védje a precíziós felületeket a véletlen szerszámütésektől és a műhelyi szennyeződésektől. Vízszintes telepítésnél csatlakoztassa az elülső kúp légfüggönyét, hogy a forgácsolási por, a forgács és a folyadékköd ne jusson az első csapágyakba.
3. Tiszta és száraz munkakörnyezet
A főorsót álló víztől, hűtőfolyadék-sugaraktól és éghető anyagoktól távol telepítse. A főorsóhoz vezetett sűrített levegő legyen teljesen száraz, szűrt, olaj- és pormentes.
4. Gépmozgási tartomány és szabad terek ellenőrzése
A rögzítőcsavarok végleges meghúzása előtt a teljes munkatérben ellenőrizze a ház átmérőjét (pl. 100 mm vagy 125 mm), a Z-tengely útját, a szerszámtár szabad helyét, az energialánc hajlítási sugarát, a hűtőtömlők vezetését és a pneumatikus csövek szabad helyét.
Csatlakozási térkép: Villamos, pneumatikus és hűtési rendszerek
Az első indítás előtt tekintse át ezt az összefoglaló bekötési rajzot. A tényleges főorsóadattábla, a VFD kézikönyve és a gép kapcsolási rajza határozza meg a végleges kapocskötéseket és a paraméterbeállításokat.
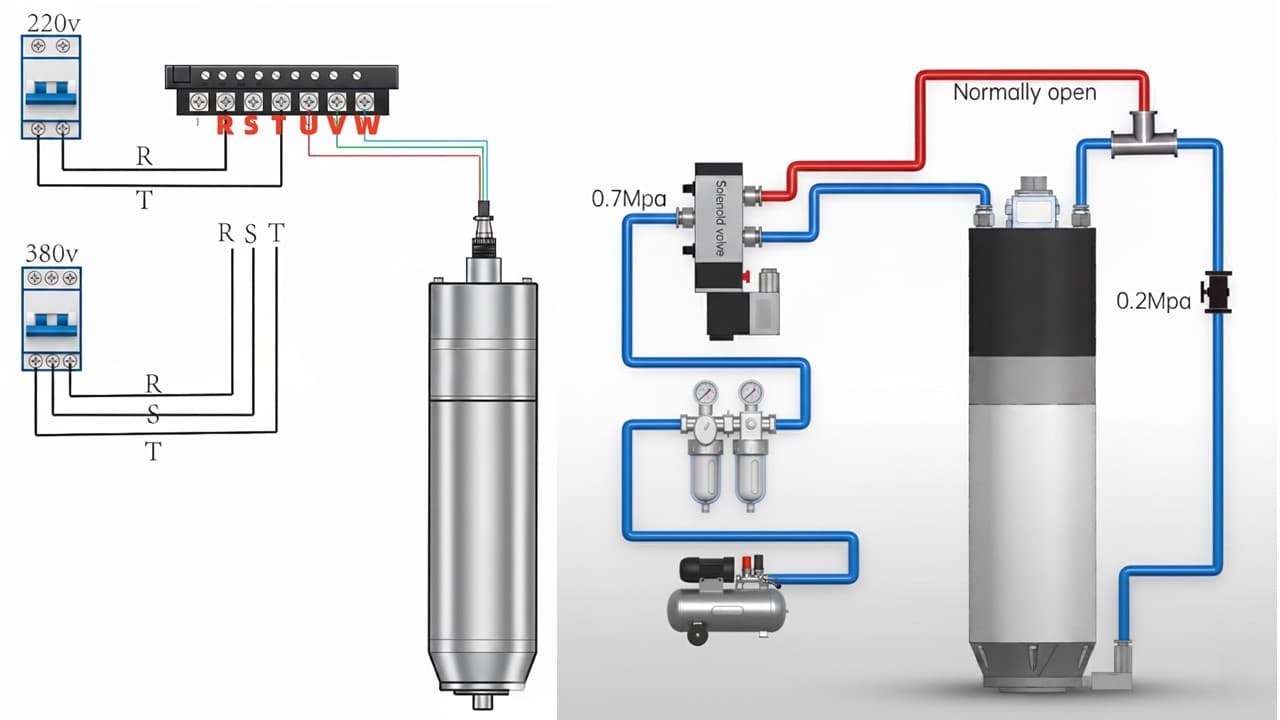 0,8 MPaMágnesszelepAlaphelyzetben nyitott
Az ábra megtekintése teljes méretben
0,8 MPaMágnesszelepAlaphelyzetben nyitottÁtfogó kapcsolási rajz: motor tápkábel, érzékelők, pneumatikus szerszámkioldó munkahenger és hűtőkör.
VFD és főorsó közötti tápvezetékek
Kösse a motor fázisait az inverter U, V, W kimeneteire. Soha ne kösse közvetlenül a hálózatra. Tartsa be a csatlakozó lábkiosztását a rajznak megfelelően.
Szerszámállapot-érzékelők
Ellenőrizze, hogy a közelítéskapcsolók PNP típusúak-e (az aktív kimenet áramot ad), vagy NPN típusúak-e (az aktív kimenet áramot vesz fel). A CNC vezérlőre vagy a szerszámtár sorrendi vezérlésére kötés előtt ellenőrizze a 24V+, a 24V- és a kioldott/befogott állapot kimeneti jeleit.
Pneumatikus szerszámkioldás
Biztosítson 0.8 MPa-ra szabályozott, tiszta, száraz sűrített levegőt kétállású, ötcsatlakozós mágnesszelepen keresztül. Teljesen álló főorsónál alaposan próbálja ki a kézi szerszámkioldást és befogást.
Hűtőfolyadék keringető kör
Indítás előtt ellenőrizze a hűtőfolyadék be- és kimenetének irányát, a csőméretet, az 5–8 L/min térfogatáramot, a folyadék tisztaságát és a megtörések vagy elzáródások nélküli átjárhatóságot.
Indítás előtti ellenőrzőlista
| Csatlakozási pont | Követelmény | Indítás előtti ellenőrzés |
|---|---|---|
| VFD kimenet a főorsóra | Ne kösse hálózatra; V/F vezérlést alkalmazzon VFD-n keresztül. | Az adattábla alapján ellenőrizze az U/V/W bekötést, a földelést, a feszültséget, a névleges frekvenciát, a maximális frekvenciát és a pólusszámot. |
| Szerszámérzékelők | PNP vagy NPN logikának egyeznie kell a vezérlő bemeneteivel. | Álló főorsónál ellenőrizze a 24V+, a 24V- és a kioldott/befogott állapotjelek működését. |
| Pneumatikus kioldás | 0.8 MPa száraz levegő és 5/2 szelep használata. | Gyártás előtt ellenőrizze a kézi gomb logikáját, valamint a kioldott és befogott szerszám állapotát. |
| Hűtőkör | Helyesen vezesse a víz be- és kimenetét, és tartson fenn 5–8 L/min térfogatáramot, ha azt a kialakítás megköveteli. | Hosszabb üzem előtt ellenőrizze a térfogatáramot, a szivárgásokat, a hűtőfolyadék tisztaságát, a tömlők hajlatait és a hőmérsékletet. |
Villamos és jelvezetékezési részletek
A sorkapocs-jelölések az inverter gyártmányától és a motor típusától függően változnak. Mindig kövesse a kapcsolási rajzot és az alábbi alapelveket:
VFD kimeneti csatlakozás
Kösse a főorsómotor fázisait a VFD U, V és W kapcsaira. A gyakori csatlakozókiosztás szerint az 1., 2. és 3. érintkező az U, V és W fázisé, a 4. érintkező pedig a védőföldelésé (PE). Nagyobb házméret vagy nagy áramú kivitel esetén a vezetékek bekötése előtt ellenőrizze az adattábla érintkezőkiosztását.
Földelés és kábelfegyelem
A megfelelő földelés elengedhetetlen az érintésvédelemhez és a zavarszűréshez. Kösse a főorsó földelővezetékét a VFD földelősínjére, a kapcsolószekrényt pedig az épület földelésére. Részletes árnyékolási útmutatást a VFD EMI árnyékolási és földelési útmutatóban talál.
Induktív érzékelők bekötése
A vezérlő követelményei alapján ellenőrizze a PNP vagy NPN logikát. A tipikus vezetékszínek: barna a +24V DC-hez, kék a 0V DC-hez, fekete vagy fehér a digitális kimeneti jelekhez. A PLC bemeneteire kötés előtt multiméterrel ellenőrizze a befogott és kioldott szerszám állapotjeleit.
Vezérlési parancsforrások szétválasztása
Ne keverje össze a hajtás paraméterhibáit a vezetékezési hibákkal. Akár kezelőpanelről, akár 0-10V analóg jellel, akár Modbus RS485 kommunikációval adja meg a fordulatszámot, az indítás vizsgálata előtt ellenőrizze az aktív parancsforrást. A lehetőségeket a VFD fordulatszám-vezérlésének Modbus és 0-10V útmutatója ismerteti.
Pneumatikus szerszámkioldó és hűtési rendszer ellenőrzése
Tökéletes villamos bekötés mellett is gyorsan tönkremehet az ATC főorsó, ha a pneumatika vagy a hűtőkör nincs megfelelően beállítva:
| Alrendszer | Előírás | Mit kell ellenőrizni |
|---|---|---|
| Kioldó sűrített levegő | A nyomásnak el kell érnie a 0.8 MPa értéket a megbízható kioldáshoz és befogáshoz. | Ellenőrizze a nyomást a főorsónál, és tartsa a sűrített levegőt szárazon és pormentesen. |
| Mágnesszelep | Alkalmazzon 5/2-es szelepet a munkahenger működtetéséhez. | Csatlakoztassa mindkét vezetéket, és tesztelje a kézi működtetést. |
| Pneumatikus és vízcsövek | Jellemzően 8 mm külső átmérőjű csövek (8 mm külső / 6 mm belső a hűtővízhez). | Ellenőrizze az illesztéseket, a hajlítási sugarat és a tömítettséget. |
| Hűtőfolyadék áramlás | A víz térfogatáramát a kialakítástól függően az 5–8 L/min tartományban ellenőrizze. | Ellenőrizze az áramlást, és tartsa tisztán a vizet a lerakódások ellen. |
| Szerszámállapot | A kézi kioldás elengedésekor a főorsónak vissza kell térnie befogott szerszámállapotba. | Használja a kioldott és befogott szerszám érzékelőinek visszajelzését, ha a gép szerszámtára ezt igényli. |
A levegő tisztasági követelményeihez tekintse meg az ATC főorsó levegőminőségi és FRL beállítási útmutatót. A folyadékhűtő méretezéséhez olvassa el a főorsó vízhűtés telepítési útmutatót.
VFD paraméter-beállítási megjegyzések
A frekvenciaváltót kizárólag a főorsó fizikai adattáblája alapján állítsa be, és soha ne másoljon paramétereket egy másik gépről:
Állítsa a vezérlési módot V/F-re. Ne használjon vektoros vezérlést, vektoros teljesítménymódot vagy automatikus hangolási feltételezéseket, kivéve, ha a főorsó szállítója kifejezetten jóváhagyta a módszert az adott modellhez.
A motor feszültségét, névleges frekvenciáját, maximális frekvenciáját, fordulatszámát, áramát és pólusszámát a tényleges adattábla alapján állítsa be. Ne használja más főorsó paraméterlapját.
A kézikönyvek 10–15 másodperces gyorsítási és lassítási időt említenek. A tényleges VFD-hez, géphez és folyamathoz megfelelő értékeket használjon, hogy indításkor és leállításkor elkerülje a túláramot vagy a kilazulást.
Ha a VFD menüjében motorkategória választható, a VFD kézikönyve és a főorsó szállítójának útmutatása alapján válasszon nagy fordulatszámú vagy változó frekvenciájú motort.
A teljes VFD paraméterlistát megtalálja az ATC főorsó VFD paraméter-beállítási útmutatóban.
Fokozatos indítási és bejáratási eljárás
Az üzembe helyezés során ellenőrzött, fokozatos eljárással igazolja a levegőellátás, a hűtőkör, a VFD működésének, a forgásiránynak és a szerszámállapot-logikának a megfelelőségét.
1. lépés: Rendszerellenőrzés indítás előtt
Forgatási parancs kiadása előtt ellenőrizze a pneumatikus nyomást (0.8 MPa), az aktív hűtőfolyadék-áramlást (5–8 L/min), a VFD paramétereit, a földelés folytonosságát és a vezérlő parancsforrását.
2. lépés: Forgásirány ellenőrzése
Röviden járassa a főorsót alacsony fordulatszámon a forgásirány ellenőrzéséhez. A szokásos kivitel az óramutató járásával ellentétesen (CCW) forog, felülről a szerszámcsúcs felé nézve. A fordulatszám növelése előtt ellenőrizze, hogy az irány megfelel-e a forgácsolószerszámoknak.
3. lépés: Lépcsőzetes fordulatszám-emelés
Új vagy hosszú ideje nem használt főorsónál végezzen fokozatos bejáratást: kezdje alacsony fordulatszámon, majd 15 percenként emelje a fordulatszámot 6000 RPM-mel az adattábla és a gép korlátai által megengedett legnagyobb üzemi fordulatszámig. A napi gyártás előtti bemelegítéshez tekintse meg az ATC-főorsó bemelegítő G-code szkriptjét.
4. lépés: Hang, rezgés és hőmérséklet felügyelete
Az üzembe helyezés során azonnal állítsa le a főorsót szokatlan zaj, égett szag, túl magas házhőmérséklet (> 50°C), szabálytalan fordulatszám-ingadozás vagy rendellenes szerszámkioldás esetén.
Hibaelhárítási mátrix
Használja ezt a tünetorientált táblázatot a hibák gyors behatárolásához üzembe helyezés és napi működés során:
| Tünet | Valószínű ok | Első ellenőrzési lépés |
|---|---|---|
| Nem forog vagy búg | Hibás VFD paraméterek, fáziskimaradás, kábelszakadás vagy rossz indítójel-forrás. | Ellenőrizze a VFD beállításait, az U/V/W bekötést, a futási parancsot, a frekvenciaparancsot és a kábel folytonosságát. |
| Nagy zaj vagy rossz megmunkálási pontosság | Lehetséges ok az előírt befogási helytől eltérő rögzítés miatti csapágyszorítás, a kopott csapágy, az ütközés, a kúp szennyeződése vagy a szerszámtartó rossz felfekvése. | Ellenőrizze a megjelölt befogási zónát, a kúp tisztaságát, a szerszámtartó állapotát és a korábbi ütközéseket. |
| Füst vagy túlmelegedés | Lehetséges ok az eltömődött hűtővezeték, a hibás V/F beállítás, a helytelen feszültség, a túl meleg hűtőfolyadék vagy a túlterhelés. | Azonnal állítsa le a főorsót, ellenőrizze a hűtőfolyadék térfogatáramát, vesse össze a VFD beállításait az adattábla értékeivel, és szükség esetén ellenőrizze a szigetelést. |
| A rögzítőanya indításkor vagy leállításkor meglazul. | Rossz forgásirány vagy túl rövid lefutási idő. | Ellenőrizze a forgásirányt, és a VFD, valamint a gép korlátain belül növelje a lassítási időt. |
| A hajtás néhány másodperc után lekapcsol. | Nedvesség a tekercsben, túl rövid felfutási idő, túláram vagy hibás paraméterek. | Nedvesség gyanúja esetén szárítsa meg és vizsgálja meg a főorsót, növelje a gyorsítási időt, és ellenőrizze újra az adattábla szerinti paramétereket. |
A szerszámváltó mechanizmus hibaelhárításához olvassa el az ATC szerszámkioldási hibaelhárítási útmutatót. A körfutási pontosság ellenőrzéséhez tekintse meg a főorsó körfutási hiba méréséről és hibaelhárításáról szóló útmutatót.
Karbantartási szokások és jótállás védelme
A legtöbb megelőzhető főorsóhiba szennyeződésből, elhanyagolt hűtésből, telepítési deformációból, hibás villamos illesztésből vagy nem biztonságos használatból ered.
Precíziós kezelés
Kezelje a főorsót nagy pontosságú műszerként. Szállítás és mozgatás közben védje a kúpfuratot, az elektromos csatlakozók környékét, az érzékelők vezetékeit és az első csapágyak környékét a mechanikai ütésektől és a szennyeződéstől.
Hűtőfolyadék tisztasága és csatornák karbantartása
Rendszeresen cserélje a hűtőfolyadékot, és előzze meg a hűtőcsatornák eltömődését. Az elégtelen hűtés, a magas hűtőfolyadék-hőmérséklet vagy az eltömődött csatornák gyors csapágy-túlmelegedéshez és a motor szigetelésének károsodásához vezetnek.
Javítás csak szakszervizben
A precíziós csapágyak cseréjét és újrakenését kizárólag szakszerviz végezheti. Az illetéktelen szétszerelés tönkreteszi a dinamikus kiegyensúlyozást és érvényteleníti a garanciát.
Forgácsolási terhelési határok
Ne növelje a forgácsolási terhelést a főorsó tervezési határai fölé. A túl nagy fogásmélység, a helytelen feszültség, a fáziskimaradás, a közvetlen hálózati csatlakozás vagy a nem megfelelő frekvenciaváltó-beállítás tartósan károsíthatja a motoros főorsót.
Gyakran Ismételt Kérdések
Használhatok vektoros vezérlést ATC főorsómotorhoz?
Nem. A műszaki dokumentáció kifejezetten tiltja a vektoros vezérlést. Kizárólag V/F vezérlést alkalmazzon a motor adattáblája alapján, elkerülve a tekercsek leégését.
Csatlakoztatható az ATC-főorsó közvetlenül a villamos hálózathoz?
Nem. Ne csatlakoztassa a főorsót közvetlenül a villamos hálózathoz. Megfelelő VFD-vel kell hajtani, különben a motor tekercsei leéghetnek.
Mekkora légnyomás szükséges az automatikus szerszámkioldáshoz?
A kézikönyvek 0.8 MPa nyomást említenek a megbízható szerszámkioldáshoz és befogáshoz. Üzemeltetés előtt ellenőrizze a tényleges pneumatikus elrendezést.
Mekkora hűtőfolyadék-áramlás szükséges az üzemeltetéshez?
A kézikönyvek a kialakítástól függően 5–8 L/min térfogatáramot említenek. Használjon megfelelő csöveket, tartsa tisztán a hűtőfolyadékot, és előzze meg a hűtőcsatornák eltömődését.
Hogyan kell bejáratni egy új vagy régóta inaktív főorsót?
Kezdje alacsony fordulatszámon, majd 15 percenként növelje a fordulatszámot 6000 RPM-mel a tényleges adattábla és a gép korlátai által megengedett legnagyobb üzemi fordulatszámig, miközben ellenőrzi a hűtést, a levegőellátást és a VFD működését.
Kapcsolódó kategóriák
Kapcsolódó termékek
Kapcsolódó Műszaki Útmutatók
CNC főorsó bemelegítő G-code program
Miért teszi tönkre a csapágyakat, ha egy nagysebességű főorsót hidegen 24000 RPM-en indítanak. Másolható G-code bemelegítő programok, hőegyensúlyi alapelvek és napi üzemeltetési fegyelem kerámia és acélcsapágyas ATC főorsókhoz.
ATC főorsó levegőminőség és FRL beállítás
Hogyan teszi tönkre a nedvesség és az olajszennyezés az ATC főorsó behúzószárát, tányérrugóit és csapágyait. ISO 8573-1 levegőminőségi osztályok, FRL egység konfiguráció, hűtve szárító és helyes szűrőlánc.
CNC főorsó karbantartás: 7 ATC üzemidő-növelő szokás
Hét napi, heti és havi karbantartási szokás, amely megelőzi az ATC főorsó csapágyhibáját, rozsdásodását, ütésromlását és túlmelegedését. Gyakorlati karbantartási lista CNC operátoroknak és műhelyvezetőknek.