Resumo técnico
- Não use controle vetorial. Configure o inversor para controle V/F e siga a plaqueta real do fuso para tensão, frequência nominal, frequência máxima, RPM e número de polos.
- Não conecte o fuso diretamente à rede elétrica; os motores de fuso ATC devem operar por meio de um VFD corretamente dimensionado e compatível com o motor.
- Instale o fuso apenas dentro da zona de fixação marcada, mantenha o ar comprimido seco e livre de poeira, e pare o fuso completamente antes da liberação da ferramenta.
- O fluxo de refrigeração, a pressão do ar, os parâmetros do VFD e a fiação dos sensores devem ser verificados antes da primeira produção.
Este manual consolidado do usuário para motores de fuso com troca automática de ferramentas (ATC) foi elaborado para fabricantes de tupias CNC, integradores de sistemas e equipes de manutenção industrial. Ele reúne as instruções essenciais de comissionamento das documentações técnicas do fabricante em um fluxo de trabalho estruturado: limites de segurança, inspeção de recebimento, montagem mecânica, fiação elétrica, acionamento pneumático de liberação de ferramentas, circuito de refrigeração líquida, parametrização da curva V/F do inversor, amaciamento escalonado, práticas de manutenção preventiva e diagnóstico metódico de falhas. Utilize este manual como referência técnica de engenharia em conjunto com a placa de identificação gravada a laser no fuso e o manual do seu inversor de frequência (VFD).
Regras fundamentais de segurança
Os manuais técnicos destacam quatro limites críticos de segurança operacional. A inobservância destas regras constitui a principal causa de queima de bobinados estatóricos, avarias prematuras em rolamentos de precisão, travamento do puxador e perda imediata da garantia:
Utilize apenas controle V/F; o controle vetorial ou as configurações vetoriais de alto desempenho, quando ajustados incorretamente, podem queimar as bobinas do motor e podem invalidar a garantia.
Aviso – Alimentação elétrica: O motor de fuso ATC deve ser alimentado obrigatoriamente através de um inversor de frequência (VFD) devidamente dimensionado. Ligar o fuso diretamente à rede elétrica de corrente alternada queima instantaneamente os enrolamentos do motor.
Aviso – Liberação pneumática de ferramenta: Jamais pressione o botão de troca manual de ferramenta enquanto o fuso estiver em rotação. O disparo do êmbolo pneumático com o eixo em movimento trava a barra de tração, destrói as pinças de retenção e inutiliza os rolamentos de alta precisão.
Cuidado – Segurança elétrica: Todas as ligações elétricas devem ser executadas por pessoal técnico qualificado. Verifique sempre a placa de identificação do fuso, os bornes de saída do inversor, a integridade do aterramento de proteção (PE) e os intertravamentos do comando CNC antes de energizar o painel.
Inspeção prévia antes da montagem
Realize estas verificações sistemáticas antes de instalar o fuso na estrutura da máquina. Caso identifique qualquer discrepância, ausência de acessórios ou danos de transporte, interrompa o procedimento e saneie a pendência antes da montagem:
Condição da embalagem e do fuso
Inspecione a embalagem de transporte e a carcaça do fuso para identificar marcas de impacto, deformações nos conectores de aviação, niples pneumáticos amassados ou riscos no cone interno. A cavidade do cone é uma superfície retificada de precisão micrométrica; manuseie-a com cuidado extremo e evite qualquer impacto mecânico direto com ferramentas de aço.
Verificação da placa de identificação a laser
Verifique a tensão nominal, a potência de saída, a frequência nominal, a frequência máxima, a rotação nominal, o número de polos, a corrente nominal e o modo de controle em relação à máquina e ao dimensionamento do VFD.
Fixadores e acessórios fornecidos
Examine a documentação do usuário, os certificados de qualidade, os conectores circulares, as conexões pneumáticas e os parafusos visíveis ou fixadores do cilindro; resolva peças soltas ou ausentes antes da instalação.
Leitura da placa do fuso para parametrização do VFD
Os parâmetros definitivos a serem inseridos no inversor de frequência devem ser extraídos diretamente da placa física fixada ao fuso. A tabela abaixo detalha a função de cada especificação e sua regra de parametrização:
| Item da placa | Função no acionamento | Regra de parametrização |
|---|---|---|
| Tensão | Este dado determina a tensão de saída do VFD e a compatibilização elétrica com o motor. | Siga a placa de identificação do fuso; 220 V ou 380 V são valores comuns quando a configuração os admite. |
| Potência e corrente | Esses dados determinam o dimensionamento do VFD, a carga do painel e os ajustes de proteção. | Siga a placa de identificação e selecione um inversor com capacidade nominal compatível com o motor real. |
| Frequência nominal | Este valor define o ponto de frequência correspondente ao funcionamento nominal. | Programar o valor exato da placa; nunca copiar valores de outros modelos. |
| Frequência máxima e RPM | Rotação máxima segura e corte de frequência | Definir o teto máximo no VFD conforme a placa e os limites da mecânica. |
| Número de polos | Este dado é usado no cálculo da rotação e na configuração do motor. | Use o número de polos indicado na placa de identificação do fuso. |
| Modo de controle | Método de modulação do inversor | Selecionar obrigatoriamente controle escalar V/F. Não utilizar controle vetorial. |
Nunca copie parâmetros de outro modelo sem verificar cada campo da placa; ajustes incompatíveis de frequência nominal ou tensão podem superaquecer as bobinas em poucos minutos de operação.
Diretrizes de instalação mecânica
Uma fixação mecânica incorreta deforma a carcaça cilíndrica e esmaga as pistas dos rolamentos de precisão, gerando vibração excessiva e falha prematura mesmo se a parte elétrica estiver impecável:
1. Fixar apenas na zona delimitada
Fixe o fuso apenas na zona de aperto marcada a laser ou indicada na carcaça; aperto excessivo ou fora dessa zona deforma o alojamento, comprime as pistas dos rolamentos e causa rápido superaquecimento.
2. Proteger o cone e a cortina de ar frontal
Proteja as superfícies retificadas contra colisões acidentais e cavacos. Em montagens horizontais, mantenha a cortina de ar frontal pressurizada para impedir a penetração de poeira de madeira, névoa de fluido solúvel e partículas metálicas nos rolamentos dianteiros.
3. Condições ambientais limpas e secas
Instale o fuso longe de água acumulada, jatos de refrigerante e materiais combustíveis, e forneça ar comprimido completamente seco, filtrado e livre de óleo e poeira.
4. Verificação de curso e folgas na máquina
Antes do aperto final dos parafusos de montagem, confirme o diâmetro da carcaça (por exemplo, 100 mm ou 125 mm), o curso do eixo Z, a folga em relação ao magazine de ferramentas, o raio de curvatura da esteira porta-cabos, o percurso das mangueiras de refrigeração e a folga das tubulações pneumáticas em todo o espaço de movimento da máquina.
Mapa de conexões: elétrica, pneumática e de refrigeração
Analise este mapa antes da primeira partida; a placa real do fuso, o manual do VFD e o esquema elétrico da máquina determinam as conexões definitivas dos bornes e os ajustes de parâmetros.
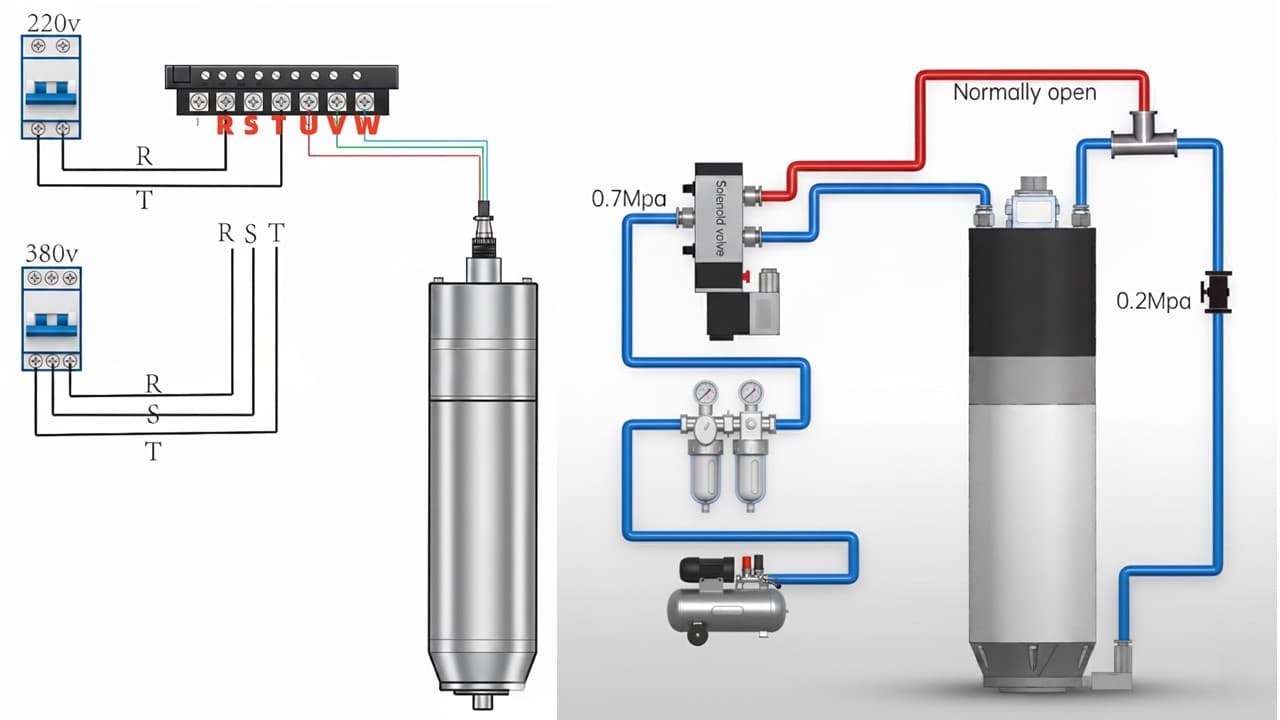 0,8 MPaVálvula solenoideNormalmente aberta
Ver o diagrama em tamanho real
0,8 MPaVálvula solenoideNormalmente abertaEsquema funcional de referência para potência do motor, fiação de sensores, acionamento pneumático do pistão e circulação de água de arrefecimento.
Conexões de potência do VFD ao motor
O motor deve ser conectado exclusivamente às saídas U, V e W do inversor de frequência, jamais à rede elétrica direta. Conecte os pinos do plugue de aviação de acordo com a pinagem certificada do fabricante.
Sensores indutivos de posição da ferramenta
Confirme se os sensores de proximidade são PNP (fornecem corrente) ou NPN (absorvem corrente), e verifique 24V+, 24V- e as saídas de ferramenta liberada e presa antes de conectá-las ao comando CNC ou à lógica de sequência do magazine de ferramentas.
Sistema pneumático de liberação de ferramenta
Forneça ar comprimido limpo e seco, regulado a 0,8 MPa, por uma válvula solenoide de cinco vias e duas posições, e teste a liberação e a fixação manuais com o fuso totalmente parado.
Circuito de circulação de água
Confirme a correta entrada e saída de água, o diâmetro da tubulação, a vazão estável de 5 a 8 L/min, fluido limpo e mangueiras sem dobras ou estrangulamentos antes de energizar o motor.
Confira a lista de verificações antes da partida.
| Área de conexão | Norma do manual | Verificação prévia à partida |
|---|---|---|
| Saída do VFD para o fuso | Não ligar diretamente à rede elétrica; operar em modo V/F através de VFD compatível. | Verifique U/V/W, aterramento, tensão, frequência nominal, frequência máxima e número de polos com base na placa real do fuso. |
| Sensores de ferramenta | Fiação PNP ou NPN correspondente ao tipo de entrada digital do PLC/CNC. | Conferir 24V+, 24V- e alternância de sinais de travamento com o fuso parado via multímetro. |
| Troca pneumática | Utilizar ar seco a 0,8 MPa e válvula solenoide de 5/2 vias. | Antes da produção, teste a lógica do botão manual e os estados de ferramenta liberada e presa. |
| Refrigeração líquida | Respeitar entrada e retorno de água mantendo vazão de 5–8 L/min conforme o projeto. | Verifique vazão, vazamentos, limpeza do refrigerante, curvas das mangueiras e temperatura antes de uma operação prolongada. |
Detalhes de fiação elétrica e de sinais
A nomenclatura dos bornes varia de acordo com o fabricante do inversor e a carcaça do motor. Siga sempre o esquema específico do equipamento aplicando estes princípios fundamentais:
Conexão de potência (U, V, W)
Para carcaças maiores ou configurações de alta corrente, consulte o diagrama de pinagem da placa antes de conectar os fios.
Aterramento e blindagem de cabos
Um aterramento de baixa impedância é essencial para a integridade dos operadores e para a supressão de ruídos de alta frequência. Conecte o terminal de terra do fuso diretamente à barra de aterramento do VFD e aterre o painel à malha geral da fábrica. Para procedimentos de blindagem, consulte o guia de blindagem EMI e aterramento do fuso ATC.
Lógica de ligação dos sensores de proximidade
Confirme a lógica PNP ou NPN conforme os requisitos do controlador; as cores típicas são marrom para +24V DC, azul para 0V DC e preto ou branco para as saídas digitais, e verifique com um multímetro os estados de ferramenta presa e liberada antes de conectar os sinais às entradas do PLC.
Separação de fontes de comando
Para as opções de comunicação do controlador, consulte o guia de comparação do controle de velocidade do VFD por Modbus e por sinal de 0–10 V.
Verificações do sistema de troca pneumática e refrigeração
Mesmo com a fiação elétrica concluída, um fuso ATC pode falhar ou se deteriorar rapidamente se o circuito pneumático, a válvula solenoide ou o circuito de refrigeração não estiverem prontos.
| Subsistema | Diretriz do manual | Itens de verificação |
|---|---|---|
| Pressão de liberação | A pressão de ar comprimido deve atingir 0,8 MPa para garantir liberação e travamento firmes. | Confirme a pressão no fuso e mantenha o ar comprimido seco e livre de poeira. |
| Válvula solenoide | Empregar válvula solenoide de 5 vias e 2 posições para a manobra pneumática. | Conectar as duas linhas de ar exigidas e testar o botão manual com fuso em repouso. |
| Mangueiras de ar e água | Os manuais indicam tubos de 8 mm e, nas configurações típicas de refrigeração, diâmetro externo de 8 mm e diâmetro interno de 6 mm. | Confira o tamanho das conexões, o raio de curvatura e a ausência de vazamentos no percurso das mangueiras. |
| Vazão de refrigeração | Verifique antes da operação uma vazão de água de 5 a 8 L/min, de acordo com a configuração real. | Testar circulação contínua antes de ligar o motor; usar líquido limpo para evitar entupimento. |
| Estado do mecanismo | Após a ejeção da ferramenta, o conjunto deve recuar firmemente para a posição travada ao soltar. | Use os sinais de ferramenta liberada e presa quando o magazine de ferramentas da máquina os exigir. |
Para os critérios de tratamento de ar comprimido, leia o guia de qualidade do ar pneumático e unidade FRL para fuso ATC. Para o dimensionamento correto do chiller, consulte o guia de instalação de refrigeração por água.
Notas sobre a parametrização do inversor VFD
Programe o inversor de frequência tomando exclusivamente como base os valores da placa física do motor, sem recorrer a tabelas genéricas de terceiros:
Ajuste o modo de controle para V/F e não utilize controle vetorial, modos vetoriais de alto desempenho ou suposições não verificadas de sintonia automática, a menos que o fornecedor do fuso confirme explicitamente o método para esse modelo específico.
Inserir parâmetros elétricos da placa: Configure tensão nominal, frequência base, frequência máxima, corrente nominal, RPM e quantidade de polos de acordo com a placa do fuso. Jamais reaproveite parâmetros de outro motor.
Os manuais indicam de 10 a 15 segundos para aceleração e desaceleração; ajuste os valores ao VFD real, à máquina e ao processo para evitar sobrecorrente ou afrouxamento durante a partida e a parada.
Se o menu do VFD incluir a seleção de categoria do motor, escolha motor de alta velocidade ou de frequência variável conforme o manual do VFD e as orientações do fornecedor do fuso.
Para um roteiro completo de parametrização do inversor, consulte o guia de configuração de parâmetros VFD para fuso ATC.
Procedimento de partida inicial e amaciamento escalonado
A primeira inicialização deve validar o circuito pneumático, o fluxo de água, os parâmetros do inversor, o sentido de giro e a resposta dos sensores através de uma sequência por etapas:
Passo 1: Verificação prévia dos auxiliares
Antes de comandar a rotação, confirme a pressão pneumática (0,8 MPa), a vazão ativa de refrigerante (5–8 L/min), os parâmetros do VFD, a continuidade do aterramento e a fonte de comando do controlador.
Passo 2: Confirmação do sentido de giro
Acione brevemente o fuso em baixa velocidade para verificar o sentido de giro; nas configurações padrão, a rotação é anti-horária (CCW), vista de cima para baixo em direção à ponta da ferramenta, e deve corresponder às ferramentas de corte antes de aumentar a velocidade.
Passo 3: Subida gradual de velocidade
Para um fuso novo ou que tenha permanecido muito tempo sem uso, comece em baixa rotação e aumente 6000 RPM a cada 15 minutos até a velocidade máxima de trabalho permitida.
Passo 4: Monitoramento de ruído, vibração e temperatura
Pare o fuso imediatamente se, durante o comissionamento, surgirem ruídos anormais, cheiro de queimado, temperatura da carcaça acima de 50 °C, oscilações irregulares de rotação ou comportamento anormal na liberação da ferramenta.
Matriz de diagnóstico e solução de falhas
Consulte esta matriz por sintomas para diagnosticar rapidamente ocorrências comuns durante a montagem e o uso rotineiro:
| Sintoma apresentado | Provável causa | Ações imediatas de verificação |
|---|---|---|
| Fuso não gira ou emite zumbido | Parâmetros incorretos no VFD, falta de fase, cabo rompido ou fonte de comando errada. | Conferir configuração do VFD, fiação U/V/W, sinal de partida, referência de frequência e continuidade. |
| Há ruído excessivo ou baixa precisão. | As causas possíveis são fixação que comprime os rolamentos, rolamentos desgastados, colisão, contaminação do cone ou assentamento inadequado do porta-ferramentas. | Verifique a zona de fixação marcada, a limpeza do cone, o estado do porta-ferramentas e o histórico de impactos. |
| Fumaça ou sobreaquecimento agudo | Tubulação de água obstruída, curva V/F imprópria, tensão errada, água aquecida ou sobrecarga mecânica. | Pare imediatamente, verifique a vazão de refrigerante e os valores da placa no VFD, e inspecione o isolamento se necessário. |
| A porca se solta na partida ou parada | Sentido de giro invertido ou rampa de desaceleração muito curta. | Verifique o sentido de giro e aumente o tempo de desaceleração dentro dos limites do VFD e da máquina. |
| Inversor desarma após poucos segundos | Umidade interna, aceleração muito rápida, sobrecorrente momentânea ou divergência de parâmetros. | Se houver suspeita de umidade, seque e inspecione o fuso, aumente o tempo de aceleração e confira novamente os parâmetros da placa. |
Para diagnósticos mecânicos específicos no êmbolo de troca, consulte o guia de solução de problemas na liberação de ferramenta. Para procedimentos de controle geométrico, veja o guia de medição de excentricidade e batimento do fuso.
Práticas de manutenção e proteção da garantia
A maioria das falhas evitáveis do fuso decorre de contaminação, negligência na refrigeração, deformações na instalação, compatibilização elétrica inadequada ou operação insegura.
Manuseio cuidadoso
Trate o fuso como um instrumento de alta precisão e proteja o furo cônico, a área dos conectores circulares, os fios dos sensores e a região dos rolamentos dianteiros contra impactos e contaminação durante o transporte e o manuseio.
Mantenha o líquido de refrigeração limpo e cuide dos canais de circulação do fuso. Substitua o refrigerante regularmente e evite a obstrução dos canais; refrigeração insuficiente, temperatura elevada do refrigerante ou passagens bloqueadas causam rápido superaquecimento dos rolamentos e degradação do isolamento do motor.
Assistência técnica autorizada
A substituição de rolamentos de precisão e a reposição de graxa especial devem ser feitas exclusivamente por oficinas especializadas autorizadas. A desmontagem não autorizada desbalanceia o conjunto rotativo e anula a garantia do fabricante.
Respeito aos limites de carga mecânica
Não exceda os limites de projeto do fuso; profundidades de corte excessivas, tensão incorreta, falta de fase, ligação direta à rede ou ajustes incompatíveis do inversor podem danificar permanentemente o motor de fuso.
Perguntas frequentes
Posso usar controle vetorial em um motor de fuso ATC?
Não. Os manuais alertam repetidamente para não usar controle vetorial. Use controle V/F e configure o VFD de acordo com a etiqueta real do fuso.
Um fuso ATC pode ser conectado diretamente à rede elétrica?
Não. Não conecte o fuso diretamente à rede elétrica. Ele deve ser acionado por um VFD adequado, caso contrário, as bobinas do motor podem queimar.
Qual pressão de ar é normalmente necessária para a liberação da ferramenta ATC?
Os manuais mencionam 0,8 MPa para liberação e fixação confiáveis; confirme a configuração pneumática real antes da operação.
Qual fluxo de refrigeração deve ser verificado antes de operar o fuso?
Os manuais referenciam 5 L/min a 8 L/min dependendo da configuração. Use mangueiras adequadas, mantenha o refrigerante limpo e evite canais de refrigeração bloqueados.
Como deve ser feito o amaciamento de um fuso novo ou que ficou muito tempo sem uso?
Comece em baixa velocidade e aumente em 6000 RPM a cada 15 minutos até atingir a velocidade máxima, monitorando a refrigeração, o fornecimento de ar e o comportamento do VFD.
Categorias relacionadas
Produtos relacionados
Guias técnicos relacionados
Script de Código G de Aquecimento de Fuso CNC
Por que dar partida a frio em um fuso de alta rotação a 24000 RPM destrói rolamentos. Scripts de código G de aquecimento prontos para uso, princípios de equilíbrio térmico e disciplina operacional diária para fusos ATC com rolamentos cerâmicos e de aço.
Qualidade do Ar e Configuração de FRL para Fusos ATC
Como a contaminação por umidade e óleo destrói as hastes de tração, molas Belleville e rolamentos de fusos ATC. Aborda as normas de qualidade do ar ISO 8573-1, configuração de unidade FRL, secadores refrigerados e a cadeia de filtragem adequada.
Manutenção de Fuso CNC: 7 Hábitos para Disponibilidade do ATC
Sete hábitos de manutenção diários, semanais e mensais que previnem falhas de rolamentos em fusos ATC, ferrugem, degradação do batimento e superaquecimento. Uma lista de verificação prática de manutenção para operadores de router CNC e gerentes de oficina.