Podsumowanie techniczne
- Nie używaj sterowania wektorowego. Ustaw falownik na sterowanie V/F, a napięcie, częstotliwość znamionową i maksymalną, prędkość obrotową oraz liczbę biegunów dobierz zgodnie z rzeczywistą tabliczką znamionową wrzeciona.
- Nie podłączaj wrzeciona bezpośrednio do zasilania. Silniki wrzecion ATC muszą być zasilane przez prawidłowo dobrany falownik VFD.
- Montuj wrzeciono wyłącznie w oznaczonym zakresie mocowania, utrzymuj sprężone powietrze suche i wolne od pyłu oraz zatrzymaj wrzeciono całkowicie przed zwolnieniem narzędzia.
- Przepływ chłodziwa, ciśnienie powietrza, parametry VFD i okablowanie czujników muszą być sprawdzone przed pierwszym cyklem produkcyjnym.
Instrukcja porządkuje wytyczne uruchomieniowe obejmujące bezpieczeństwo, kontrolę przed użyciem, montaż, okablowanie, pneumatyczne zwalnianie narzędzia, chłodzenie, dopasowanie parametrów VFD, stopniowe docieranie wrzeciona, konserwację i diagnostykę.
Kluczowe zasady bezpieczeństwa
Dokumentacja techniczna wielokrotnie podkreśla cztery kluczowe zasady bezpieczeństwa. Ich naruszenie jest główną przyczyną przepalenia uzwojeń, uszkodzenia łożysk, zatarcia mechanizmu zwalniania narzędzia i utraty ochrony gwarancyjnej.
Ostrzeżenie – Tryb sterowania: Stosuj wyłącznie sterowanie skalarne V/F (napięcie/częstotliwość). Sterowanie wektorowe lub zaawansowane tryby wektorowe w przypadku błędnej konfiguracji mogą doprowadzić do przegrzania i spalenia cewek silnika oraz unieważnienia gwarancji.
Ostrzeżenie — Zasilanie: Silnik wrzeciona ATC musi być zasilany przez prawidłowo dobrany falownik (VFD). Bezpośrednie podłączenie do sieci prądu przemiennego spowoduje natychmiastowe spalenie uzwojeń silnika.
Ostrzeżenie – Pneumatyczne zwalnianie narzędzia: Pod żadnym pozorem nie naciskaj przycisku ręcznego zwalniania narzędzia podczas wirowania wrzeciona. Wyzwolenie siłownika pneumatycznego w trakcie obrotów zablokuje cięgno, połamie łapy chwytaka i zniszczy łożyska wrzeciona.
Uwaga – Bezpieczeństwo instalacji elektrycznej: Prace elektroinstalacyjne mogą być przeprowadzane wyłącznie przez wykwalifikowany personel. Zawsze weryfikuj dane z tabliczki znamionowej wrzeciona, zaciski wyjściowe falownika, uziemienie ochronne (PE) oraz blokady bezpieczeństwa sterownika CNC przed załączeniem napięcia.
Kontrola odbiorcza przed montażem
Przeprowadź poniższe kontrole przed zamontowaniem wrzeciona w konstrukcji maszyny. W przypadku stwierdzenia jakiejkolwiek niezgodności, brakujących akcesoriów lub uszkodzeń transportowych natychmiast przerwij prace i wyjaśnij problem:
Stan opakowania i korpusu wrzeciona
Sprawdź opakowanie i powierzchnię wrzeciona pod kątem uszkodzeń transportowych, śladów uderzeń, wgniecionych złączy, zgiętych złączek pneumatycznych i rys na stożku. Stożek jest precyzyjnie szlifowaną powierzchnią; obchodź się z nim ostrożnie i unikaj uderzeń metalu o metal.
Weryfikacja laserowej tabliczki znamionowej
Upewnij się, że laserowo grawerowane parametry odpowiadają zamówieniu. Zweryfikuj napięcie znamionowe, moc wyjściową, częstotliwość znamionową, częstotliwość maksymalną, obroty w RPM, liczbę biegunów, prąd znamionowy oraz tryb sterowania pod kątem możliwości maszyny i parametrów falownika.
Elementy złączne i osprzęt
Sprawdź dokumentację, certyfikaty jakości, złącza, złączki pneumatyczne oraz widoczne śruby i mocowania siłownika. Przed rozpoczęciem montażu usuń problemy z luźnymi elementami i uzupełnij brakujące części.
Odczyt tabliczki znamionowej przed konfiguracją falownika
Ostateczne wartości wprowadzane do falownika muszą pochodzić bezpośrednio z fizycznej tabliczki znamionowej wrzeciona. Poniższa tabela wskazuje, za co odpowiada dany parametr i jak należy go zaprogramować:
| Pozycja na tabliczce | Znaczenie funkcjonalne | Reguła parametryzacji |
|---|---|---|
| Napięcie | Napięcie wyjściowe falownika i dopasowanie | Ściśle według tabliczki, standardowo 220V lub 380V. |
| Moc i prąd | Dobór mocy VFD, obciążenie szafy i zabezpieczenia | Postępuj zgodnie z tabliczką znamionową i dobierz parametry znamionowe falownika do rzeczywistego silnika. |
| Częstotliwość znamionowa | Ta wartość określa punkt częstotliwości odpowiadający znamionowej pracy silnika. | Wpisać dokładnie wartość z tabliczki; nie kopiować danych z innych modeli. |
| Częstotliwość maksymalna i RPM | Górny limit obrotów roboczych i bezpieczeństwo | Ograniczyć w falowniku prędkość do wartości z tabliczki i limitów obrabiarki. |
| Liczba biegunów | Obliczanie prędkości synchronicznej i poślizgu | Wprowadź liczbę biegunów podaną na tabliczce znamionowej wrzeciona. |
| Tryb sterowania | Metoda modulacji i algorytm pracy falownika | Wybrać bezwzględnie sterowanie skalarne V/F. Nie stosować sterowania wektorowego. |
Nigdy nie kopiuj tabel parametrów z innego modelu bez sprawdzenia każdego pola tabliczki znamionowej. Niewłaściwa częstotliwość znamionowa lub napięcie mogą przegrzać uzwojenia silnika w ciągu kilku minut.
Wytyczne montażu mechanicznego
Nieprawidłowe zamocowanie mechaniczne deformuje tuleję wrzeciona i ściska łożyska precyzyjne, wywołując wysokie wibracje i przedwczesną awarię nawet przy bezbłędnej instalacji elektrycznej:
1. Mocowanie wyłącznie w wyznaczonej strefie
Obejmy mocujące zakładaj wyłącznie w obrębie strefy zaznaczonej laserowo na korpusie. Zaciśnięcie poza tym zakresem lub użycie zbyt dużego momentu dokręcania odkształca otwór wewnętrzny korpusu, zaciska bieżnie łożysk i prowadzi do lawinowego wzrostu temperatury.
Chroń stożek i przednią część stożkową wrzeciona. Chroń precyzyjne powierzchnie przed uderzeniami i wiórami. W montażu poziomym koniecznie podłącz przednią kurtynę powietrzną (uszczelnienie ciśnieniowe), aby uniemożliwić wnikanie pyłu drzewnego, mgły chłodziwa i opiłków do przednich łożysk.
3. Czyste i suche środowisko pracy
Montuj wrzeciono z dala od stojącej wody, strug chłodziwa i materiałów palnych. Doprowadzane sprężone powietrze musi być całkowicie suche, przefiltrowane oraz wolne od oleju i pyłu.
4. Sprawdzenie przestrzeni roboczej i kolizji
Przed ostatecznym dokręceniem śrub sprawdź średnicę korpusu (np. 100 mm lub 125 mm), zakres ruchu osi Z, odstęp od magazynu narzędzi, promień gięcia prowadnika kablowego oraz przebieg węży chłodzących i przewodów pneumatycznych w całej przestrzeni roboczej.
Schemat połączeń: elektrycznych, pneumatycznych i chłodzenia
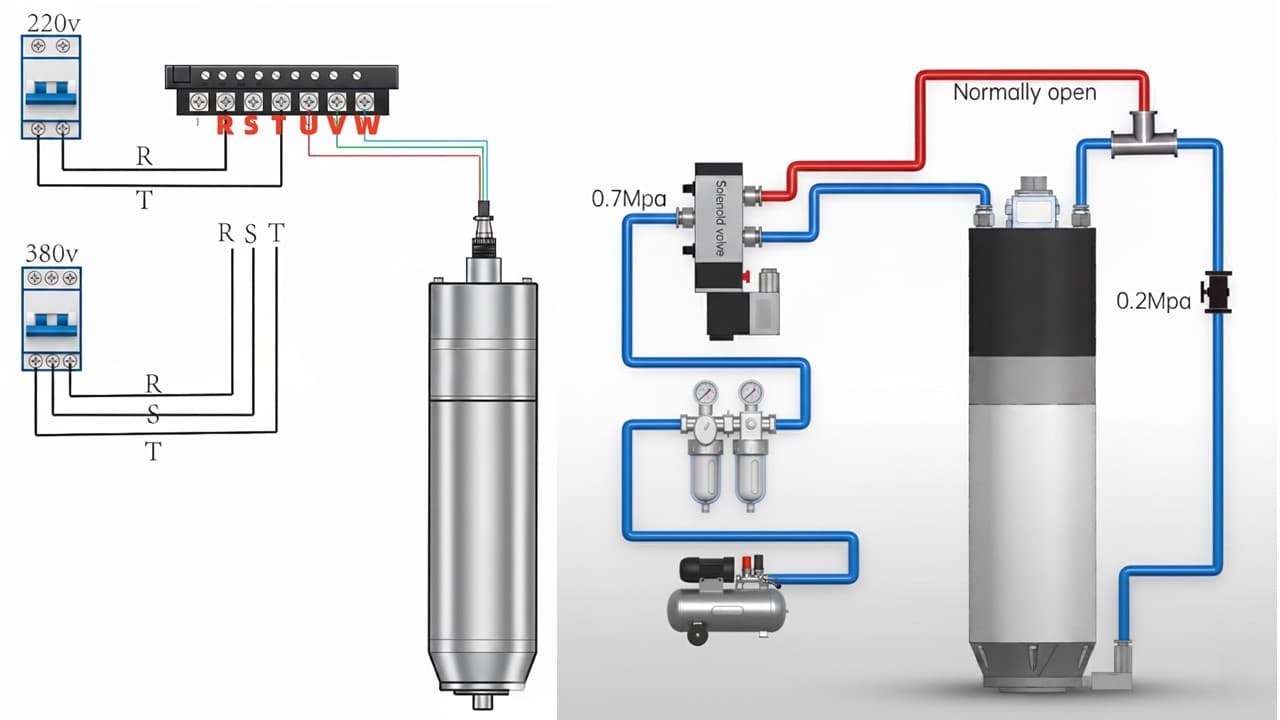
Przed pierwszym uruchomieniem przeanalizuj ten zbiorczy schemat połączeń. Rzeczywista tabliczka znamionowa wrzeciona, instrukcja falownika i schemat elektryczny maszyny określają ostateczne połączenia zacisków oraz ustawienia parametrów.
 0,8 MPaElektrozawórNormalnie otwarty
Pokaż schemat w pełnym rozmiarze
0,8 MPaElektrozawórNormalnie otwartySchemat ideowy zasilania silnika, okablowania czujników położenia narzędzia, pneumatycznego zwalniania chwytaka i obiegu cieczy chłodzącej.
Wyjście zasilania falownika do wrzeciona
Silnik należy podłączyć do zacisków wyjściowych (U, V, W) falownika, nigdy bezpośrednio do sieci energetycznej. Przypisz piny złącza przemysłowego ściśle według fabrycznego schematu.
Czujniki zbliżeniowe stanu narzędzia
Ustal, czy czujniki zbliżeniowe są typu PNP (wyjście dostarczające prąd), czy NPN (wyjście odprowadzające prąd). Przed podłączeniem do sterownika CNC lub logiki sekwencji magazynu narzędzi sprawdź 24V+, 24V- oraz sygnały narzędzia zwolnionego i zaciśniętego.
Pneumatyczny układ zwalniania narzędzia
Doprowadź czyste, osuszone sprężone powietrze zredukowane do 0,8 MPa za pośrednictwem elektrozaworu rozdzielającego 5/2. Dokładnie przetestuj działanie przycisku ręcznego luzowania i mocowania przy całkowitym bezruchu wrzeciona.
Obieg chłodzenia cieczą
Upewnij się co do prawidłowego kierunku zasilania i powrotu chłodziwa, średnicy przewodów, ciągłego przepływu rzędu 5 do 8 L/min, czystości cieczy i braku zagięć węży przed uruchomieniem silnika.
Lista kontrolna przed rozruchem
| Obszar połączeń | Wymóg z instrukcji | Kontrola przed uruchomieniem |
|---|---|---|
| Wyjście VFD do wrzeciona | Nie podłączać bezpośrednio do sieci; sterować trybem V/F przez dopasowany falownik. | Zweryfikować fazy U/V/W, ciągłość PE, napięcie, częstotliwość bazową, max i bieguny z tabliczki. |
| Czujniki narzędzia | Okablowanie czujnika zbliżeniowego PNP lub NPN musi odpowiadać typowi wejścia sterownika. | Zmierzyć miernikiem 24V+, 24V- i poprawność przełączania sygnałów w stanie spoczynku. |
| Wymiana pneumatyczna | Suche powietrze pod ciśnieniem 0,8 MPa i elektrozawór 5/2. | Przed rozpoczęciem produkcji sprawdź logikę przycisku ręcznego oraz sygnały narzędzia zwolnionego i zaciśniętego. |
| Obieg chłodzenia | Podłącz prawidłowo wlot i wylot wody oraz utrzymuj przepływ 5–8 L/min tam, gdzie wymaga tego dana konfiguracja. | Przed dłuższą pracą sprawdź przepływ, szczelność, czystość chłodziwa, zagięcia przewodów i temperaturę. |
Szczegóły okablowania zasilającego i sygnałowego
Oznaczenia zacisków różnią się w zależności od marki falownika i gabarytów wrzeciona. Zawsze korzystaj ze schematu dostarczonego ze sprzętem, przestrzegając następujących reguł:
Wyjście zasilające falownika (U, V, W)
Podłącz fazy silnika wrzeciona do zacisków U, V i W falownika. W typowych złączach piny 1, 2 i 3 odpowiadają fazom U, V i W, a pin 4 jest przeznaczony do uziemienia ochronnego (PE). Przy większych gabarytach lub konfiguracjach o dużym prądzie sprawdź schemat pinów na tabliczce znamionowej przed podłączeniem przewodów.
Uziemienie i ekranowanie przewodów
Niska impedancja uziemienia ma kluczowe znaczenie dla bezpieczeństwa obsługi oraz tłumienia zakłóceń elektromagnetycznych wysokiej częstotliwości. Podłącz zacisk PE wrzeciona bezpośrednio do szyny uziemiającej falownika, a korpus szafy połącz z uziomem budynku. Szczegółowe zasady opisano w poradniku dotyczącym ekranowania EMI i uziemienia wrzeciona ATC.
Logika połączeń czujników zbliżeniowych
Dopasuj logikę PNP lub NPN do wymagań sterownika. Typowe kolory przewodów to brązowy dla +24V DC, niebieski dla 0V DC oraz czarny lub biały dla wyjść sygnałowych. Przed podłączeniem do wejść PLC sprawdź multimetrem stan narzędzia zaciśniętego i zwolnionego.
Rozdzielenie źródeł sterowania
Więcej informacji znajdziesz w poradniku porównującym sterowanie prędkością przez Modbus i sygnał 0–10 V.
Sprawdzenie pneumatyki wymiany narzędzia i układu chłodzenia
Nawet przy gotowej instalacji elektrycznej wrzeciono ATC ulegnie awarii lub szybko pogorszy się jego stan, jeśli tor pneumatyczny, elektrozawór lub obieg chłodzenia nie są przygotowane do pracy.
| Podukład | Wymóg techniczny | Zakres weryfikacji |
|---|---|---|
| Powietrze zwalniające | Ciśnienie robocze musi osiągać 0,8 MPa dla pewnego zwalniania i zaciągania oprawki. | Sprawdzić manometrem ciśnienie przy wrzecionie; powietrze suche i bez pyłu. |
| Zawór elektromagnetyczny | Do sterowania siłownikiem należy zastosować zawór rozdzielający 5/2. | Podłączyć oba wymagane przewody pneumatyczne i sprawdzić przycisk ręczny przy zatrzymanym wrzecionie. |
| Przewody pneumatyczne i wodne | Standardowo stosuje się węże o średnicy zewnętrznej 8 mm (wodne: 8 mm zewn. / 6 mm wewn.). | Sprawdź rozmiar złączek, promień gięcia i szczelność prowadzenia przewodów. |
| Przepływ cieczy chłodzącej | Przepływ wody należy sprawdzić w zakresie od 5 do 8 L/min, zależnie od konfiguracji. | Zweryfikować przepływ przed załączeniem obrotów; czyste chłodziwo zapobiega osadom. |
| Stan mechanizmu chwytaka | Po zwolnieniu przycisku ręcznego zwalniania wrzeciono powinno powrócić do stanu zaciśniętego. | Wykorzystuj sygnały czujników narzędzia zwolnionego i zaciśniętego tam, gdzie wymaga tego magazyn narzędzi maszyny. |
Wymagania dotyczące przygotowania sprężonego powietrza przedstawia poradnik jakości powietrza i zespołu FRL dla wrzeciona ATC. Dobór agregatu chłodniczego wyjaśnia poradnik konfiguracji chłodzenia wodnego wrzeciona.
Wskazówki dotyczące parametryzacji falownika VFD
Konfiguracji falownika dokonuj wyłącznie w oparciu o fizyczną tabliczkę znamionową wrzeciona, odrzucając niesprawdzone tabele nastaw z forów internetowych:
Używaj sterowania V/F: Ustaw tryb sterowania na V/F. Nie używaj sterowania wektorowego, trybów zwiększających osiągi sterowania wektorowego ani automatycznego strojenia, chyba że dostawca wrzeciona wyraźnie potwierdzi tę metodę dla dokładnie tego modelu.
Wprowadź wartości elektryczne z tabliczki: Zaprogramuj napięcie silnika, częstotliwość bazową, częstotliwość maksymalną, obroty, prąd i liczbę biegunów zgodnie z tabliczką znamionową. Nigdy nie używaj nastaw z innych wrzecion.
Stosuj ostrożnie dobrane czasy przyspieszania i hamowania: Instrukcje podają od 10 do 15 sekund dla przyspieszania i hamowania. Dobierz wartości do rzeczywistego falownika, maszyny i procesu, aby uniknąć przetężeń lub poluzowania podczas rozruchu i zatrzymywania.
W razie potrzeby wybierz silnik wysokoobrotowy lub o zmiennej częstotliwości: Jeśli menu falownika pozwala wybrać kategorię silnika, dokonaj wyboru zgodnie z instrukcją falownika i wskazówkami dostawcy wrzeciona.
Kompletny przewodnik po uruchomieniu falownika znajdziesz w poradniku konfiguracji parametrów VFD wrzeciona ATC.
Procedura pierwszego uruchomienia i stopniowego docierania
Pierwszy rozruch musi potwierdzić sprawność pneumatyki, chłodzenia cieczą, reakcji falownika, kierunku wirowania oraz czujników w kontrolowanym, stopniowanym procesie:
Krok 1: Weryfikacja wstępna urządzeń pomocniczych
Przed uruchomieniem obrotów sprawdź ciśnienie powietrza 0,8 MPa, przepływ chłodziwa 5–8 L/min, parametry VFD, ciągłość uziemienia oraz aktywne źródło poleceń sterownika.
Krok 2: Sprawdzenie kierunku obrotów
Uruchom wrzeciono krótkotrwale przy niskiej prędkości, aby sprawdzić kierunek obrotów. W standardowej konfiguracji obroty są przeciwne do ruchu wskazówek zegara (CCW), patrząc od góry w stronę końcówki narzędzia. Przed zwiększeniem prędkości upewnij się, że kierunek odpowiada używanym narzędziom skrawającym.
Krok 3: Stopniowe docieranie prędkościowe
Nowe lub długo nieużywane wrzeciono docieraj stopniowo: zacznij od niskiej prędkości i zwiększaj ją o 6000 RPM co 15 minut do maksymalnej dopuszczalnej prędkości roboczej, zgodnie z rzeczywistą tabliczką znamionową i ograniczeniami maszyny. Codzienne rozgrzewanie opisuje procedura rozgrzewania wrzeciona ATC z użyciem G-code.
Krok 4: Monitorowanie dźwięku, wibracji i temperatury
Podczas uruchamiania natychmiast zatrzymaj wrzeciono, jeśli pojawią się nietypowy hałas, zapach spalenizny, temperatura korpusu powyżej 50 °C, niestabilne obroty lub nieprawidłowe zwalnianie narzędzia.
Macierz diagnostyki i usuwania usterek
Skorzystaj z poniższej matrycy objawowej, aby szybko zlokalizować typowe nieprawidłowości montażowe i eksploatacyjne:
| Objaw | Prawdopodobna przyczyna | Pierwsze kroki diagnostyczne |
|---|---|---|
| Brak obrotów lub głuche buczenie | Błędne parametry VFD, brak jednej fazy, uszkodzony przewód lub złe źródło startu. | Sprawdzić nastawy VFD, okablowanie U/V/W, sygnał startu, zadawanie częstotliwości i ciągłość kabla. |
| Wysoki hałas lub pogorszenie obróbki | Obejma ściska łożyska, zużyte łożyska, kolizja, brud w stożku lub złe osadzenie oprawki. | Sprawdzić oznaczoną strefę mocowania, oczyścić stożek i chwytak, sprawdzić oprawkę i historię kolizji. |
| Dym lub gwałtowne przegrzewanie | Przyczyną mogą być zablokowane chłodzenie, błędne ustawienia V/F, niewłaściwe napięcie, wysoka temperatura chłodziwa lub przeciążenie. | Natychmiast zatrzymaj wrzeciono, sprawdź przepływ chłodziwa, zweryfikuj nastawy VFD względem tabliczki znamionowej i w razie potrzeby sprawdź izolację. |
| Nakrętka odkręca się przy starcie/stopie | Odwrócony kierunek obrotów lub zbyt stroma rampa hamowania. | Sprawdzić kierunek wirowania i wydłużyć czas zwalniania w falowniku z zachowaniem limitów maszyny. |
| Wyłączenie po kilku sekundach | Wilgoć w uzwojeniu, zbyt krótki czas przyspieszania, przetężenie lub rozbieżność parametrów. | Jeśli podejrzewasz wilgoć, osusz i sprawdź wrzeciono, wydłuż czas przyspieszania oraz ponownie zweryfikuj parametry z tabliczki znamionowej. |
Diagnostykę usterek pneumatycznego układu chwytaka szczegółowo opisuje poradnik rozwiązywania problemów ze zwalnianiem narzędzia. Metodykę pomiaru dokładności obrotowej przedstawia poradnik pomiaru bicia i diagnostyki wrzeciona ATC.
Zasady konserwacji i ochrona gwarancji
Większość możliwych do uniknięcia awarii wrzeciona wynika z zanieczyszczeń, zaniedbania chłodzenia, odkształceń montażowych, niewłaściwego dopasowania elektrycznego lub niebezpiecznej obsługi.
Precyzyjne traktowanie podzespołów
Traktuj wrzeciono jak precyzyjny instrument. Podczas transportu i obsługi chroń otwór stożkowy, okolice złącza elektrycznego, przewody czujników i przednią część łożyskową przed uderzeniami oraz zanieczyszczeniami.
Czystość chłodziwa i drożność kanałów
Regularnie wymieniaj chłodziwo i zapobiegaj powstawaniu kamienia i osadów biologicznych w płaszczu chłodzącym. Niedostateczne chłodzenie, wysoka temperatura cieczy lub niedrożne kanały prowadzą do przegrzania łożysk i degradacji izolacji uzwojeń.
Autoryzowany serwis i wymiana łożysk
Wymianę łożysk i obsługę smaru wewnątrz wrzeciona powierz wykwalifikowanym technikom serwisowym. Nieautoryzowany demontaż pogarsza wyważenie dynamiczne i powoduje utratę ochrony gwarancyjnej.
Dopuszczalne obciążenia skrawaniem
Nie zwiększaj obciążenia skrawaniem ponad zakres konstrukcyjny wrzeciona. Zbyt duża głębokość skrawania, niewłaściwe napięcie, brak fazy, bezpośrednie podłączenie do zasilania lub błędne ustawienia falownika mogą trwale uszkodzić elektrowrzeciono.
Najczęstsze pytania
Czy mogę użyć sterowania wektorowego w silniku wrzeciona ATC?
Nie. Instrukcje wielokrotnie ostrzegają, aby nie stosować sterowania wektorowego. Użyj sterowania V/F i skonfiguruj falownik zgodnie z rzeczywistą tabliczką znamionową wrzeciona.
Czy wrzeciono ATC można podłączyć bezpośrednio do zasilania?
Nie. Nie podłączaj wrzeciona bezpośrednio do zasilania. Musi być sterowane przez odpowiedni falownik VFD, w przeciwnym razie cewki silnika mogą ulec spaleniu.
Jakie ciśnienie powietrza jest zazwyczaj wymagane do zwalniania narzędzia ATC?
Instrukcje podają 0,8 MPa dla niezawodnego zwalniania i mocowania narzędzia. Przed uruchomieniem potwierdź rzeczywisty układ pneumatyczny.
Jaki przepływ chłodziwa należy sprawdzić przed uruchomieniem wrzeciona?
Instrukcje podają od 5 L/min do 8 L/min w zależności od konfiguracji. Używaj odpowiednich przewodów, utrzymuj chłodziwo w czystości i zapobiegaj blokowaniu kanałów chłodzących.
Jak należy dotrzeć nowe lub długo nieużywane wrzeciono?
Rozpocznij od niskiej prędkości, następnie zwiększaj o 6000 RPM co 15 minut aż do osiągnięcia maksymalnej prędkości, monitorując chłodzenie, dopływ powietrza i zachowanie falownika.
Powiązane kategorie
Powiązane poradniki techniczne
Skrypt G-code do rozgrzewania wrzeciona CNC
Dlaczego zimny rozruch wrzeciona wysokich obrotów przy 24000 RPM niszczy łożyska. Gotowe skrypty G-code do rozgrzewania, zasada równowagi termicznej i codzienna dyscyplina eksploatacji wrzecion ATC z łożyskami ceramicznymi i stalowymi.
Jakość sprężonego powietrza dla wrzecion ATC: konfiguracja FRL
Jak wilgoć i olej niszczą wysuwaki, sprężyny talerzowe i łożyska wrzecion ATC. Obejmuje normy jakości powietrza ISO 8573-1, konfiguracje zespołów FRL, osuszacze chłodnicze i prawidłową konfigurację łańcucha filtracji.
Konserwacja wrzeciona CNC: 7 nawyków na długą żywotność ATC
Siedem codziennych, tygodniowych i miesięcznych nawyków konserwacyjnych, które zapobiegają awariom łożysk wrzeciona ATC, rdzy, degradacji bicia i przegrzewaniu. Praktyczna lista kontrolna konserwacji dla operatorów frezarek CNC i kierowników warsztatów.