Technische Zusammenfassung
- Verwenden Sie keine Vektorregelung. Stellen Sie den Frequenzumrichter auf V/F-Regelung ein und folgen Sie dem tatsächlichen Spindel-Typenschild für Spannung, Nennfrequenz, maximale Frequenz, Drehzahl und Polzahl.
- Schließen Sie die Spindel nicht direkt an das Stromnetz an. ATC-Frässpindeln müssen zwingend über einen abgestimmten VFD betrieben werden.
- Spannen Sie die Spindel ausschließlich innerhalb der markierten Zone, halten Sie die Druckluft trocken und staubfrei und stoppen Sie die Spindel vor dem Werkzeugauswurf vollständig.
- Kühlmitteldurchfluss, Luftdruck, VFD-Parameter und Sensorverkabelung müssen vor dem ersten Produktionslauf überprüft werden.
Dieses konsolidierte Benutzerhandbuch für motorisierte ATC-Frässpindeln richtet sich an CNC-Maschinenbauer, Umrüstteams und Wartungsingenieure. Es fasst die wesentlichen Inbetriebnahmeanweisungen aus den technischen Herstellerdokumentationen in einem strukturierten Ablauf zusammen: Sicherheitsgrenzen, Eingangsprüfung, mechanische Montage, elektrische Verkabelung, pneumatischer Werkzeugwechsel, Kühlungsauslegung, VFD-Parameterabstimmung, stufenweiser Einlauf, vorbeugende Wartung und systematische Fehlerdiagnose. Nutzen Sie diesen Leitfaden als technische Referenz zusammen mit dem zertifizierten Lasertypenschild Ihrer Spindel und dem Handbuch Ihres Frequenzumrichters.
Wichtige Sicherheitsregeln
Die technischen Handbücher heben vier kritische Sicherheitsgrenzen hervor. Ein Verstoß gegen diese Grundregeln ist die Hauptursache für Spulenschäden, Lagerausfälle, Klemmer beim Werkzeugwechsel und das Erlöschen von Garantieansprüchen:
Warnung – Steuerungsmodus: Ausschließlich V/F-Steuerung verwenden. Vektorregelung oder fehlerhafte Vektoreinstellungen können die Motorspulen überhitzen und zerstören sowie zum Verlust des Garantieanspruchs führen.
Eine ATC-Spindel muss über einen passend ausgelegten Frequenzumrichter (VFD) betrieben werden; ein direkter Anschluss an das Wechselstromnetz lässt die Motorwicklungen sofort durchbrennen.
Warnung – Pneumatischer Werkzeugauswurf: Betätigen Sie den manuellen Werkzeugwechseltaster niemals bei rotierender Spindel. Das Auslösen des Zylinders während der Drehung blockiert die Zugstange, beschädigt die Greiferklauen und zerstört die Spindellager.
Vorsicht – Elektrische Sicherheit: Elektroarbeiten dürfen nur von qualifiziertem Fachpersonal ausgeführt werden. Überprüfen Sie vor dem Einschalten immer das Typenschild der Spindel, die Umrichterklemmen, die Schutzerdung (PE) sowie die Sicherheitsverriegelungen der Steuerung.
Eingangsprüfung vor der Montage
Führen Sie diese Prüfungen sorgfältig durch, bevor die Spindel in die Maschine montiert wird. Sollten Abweichungen, fehlende Teile oder Transportschäden festgestellt werden, stoppen Sie die Installation und klären Sie den Sachverhalt:
Verpackungs- und Oberflächenzustand
Untersuchen Sie die Transportverpackung und das Spindelgehäuse auf Transportschäden, Schlagnarben, beschädigte Steckverbinder, verbogene Druckluftanschlüsse oder Kratzer am Kegelsitz. Die Werkzeugaufnahme ist eine hochpräzise geschliffene Passfläche; behandeln Sie diese mit äußerster Sorgfalt und vermeiden Sie harten Kontakt mit Metallwerkzeugen.
Abgleich des Laser-Typenschilds
Vergewissern Sie sich, dass die Angaben auf dem Laserschild exakt mit der Bestellung übereinstimmen. Prüfen Sie Nennspannung, Ausgangsleistung, Nennfrequenz, Maximalfrequenz, Nenndrehzahl, Polzahl, Nennstrom und Steuerungsmodus gegen die Spezifikationen der Maschine und des Frequenzumrichters.
Befestigungsmaterial und Zubehör
Lose Teile müssen befestigt und fehlende Teile vor Beginn der Montage ergänzt werden.
Auslesen des Spindel-Typenschilds für die VFD-Inbetriebnahme
Die endgültigen Parameter für den Frequenzumrichter müssen direkt dem tatsächlichen Spindel-Typenschild entnommen werden. Die folgende Tabelle zeigt, welche Funktion die jeweiligen Angaben bestimmen und wie sie in der Umrichterkonfiguration umzusetzen sind:
| Typenschild-Angabe | Funktionale Auswirkung | Einstellregel |
|---|---|---|
| Spannung | Dieser Wert bestimmt die VFD-Ausgangsspannung und die elektrische Abstimmung auf den Motor. | Richten Sie sich nach dem Spindeltypenschild; sofern die jeweilige Ausführung diese Spannungen unterstützt, sind 220 V oder 380 V üblich. |
| Leistung & Strom | VFD-Dimensionierung, Schaltschranklast und Überstromschutz | Nennwerte des Motors übernehmen und Umrichter passend auslegen. |
| Nennfrequenz | Dieser Wert legt den Frequenzpunkt für den Nennbetrieb fest. | Exakt den Wert des Typenschilds einstellen; keine Fremdwerte kopieren. |
| Maximalfrequenz & Drehzahl | Maximale Betriebsdrehzahl und Grenzfrequenz | Obergrenze am VFD gemäß Typenschild und Maschinengrenzen parametrieren. |
| Polzahl | Drehzahlberechnung und Motormodellierung | Die auf dem Spindelschild angegebene Polzahl übernehmen. |
| Steuerungsmodus | Betriebsart des Frequenzumrichters | Zwingend V/F-Kennliniensteuerung aktivieren. Keine Vektorregelung nutzen. |
Kopieren Sie niemals Parametersätze eines anderen Spindelmodells, ohne jedes Typenschildfeld zu prüfen; eine unpassende Nennfrequenz oder Spannungseinstellung kann die Motorspulen innerhalb weniger Betriebsminuten überhitzen.
Richtlinien für die mechanische Montage
Eine fehlerhafte mechanische Befestigung verzieht die Spindelhülse und beeinträchtigt die Lagervorspannung. Dies führt zu übermäßigen Schwingungen und vorzeitigem Lagerausfall, selbst wenn die elektrische Installation fehlerfrei ist:
1. Nur im markierten Spannbereich klemmen
Klemmen Sie die Spindel ausschließlich innerhalb der auf dem Gehäuse markierten Spannzone. Ein Spannen außerhalb dieses Bereichs oder ein zu hohes Anzugsdrehmoment verformt die Gehäusebohrung, quetscht die Lagerlaufbahnen und führt zu rapider Überhitzung.
2. Spindelkegel und Frontbereich schützen
Schützen Sie die präzisionsgeschliffenen Flächen vor Beschädigungen und Spänen. Bei horizontalem Einbau muss die vordere Sperrluft zwingend angeschlossen werden, um das Eindringen von Schleifstaub, Kühlschmiermittel und Spänen in die vorderen Spindellager zuverlässig zu verhindern.
3. Saubere, trockene Umgebungsbedingungen sicherstellen
Montieren Sie die Spindel geschützt vor stehendem Wasser, direktem Kühlmittelschwall und brennbaren Stoffen. Die zugeführte Druckluft muss trocken, feinstgefiltert und öl- sowie staubfrei sein.
4. Maschinenfreigängigkeit und Leitungsverlegung prüfen
Prüfen Sie vor dem endgültigen Anziehen der Befestigungsschrauben den Gehäusedurchmesser (z. B. 100 mm oder 125 mm), den Z-Achs-Verfahrweg, den Freiraum zum Werkzeugmagazin, die Biegeradien der Energieführungskette, die Kühlmittelschlauchführung und die Freigängigkeit der Pneumatikleitungen im gesamten Arbeitsraum der Maschine.
Anschlussübersicht: Elektrik, Pneumatik und Kühlung
Prüfen Sie diese Anschlussübersicht vor dem ersten Start; das tatsächliche Spindeltypenschild, das VFD-Handbuch und der Maschinenschaltplan bestimmen die endgültigen Klemmenanschlüsse und Parametereinstellungen.
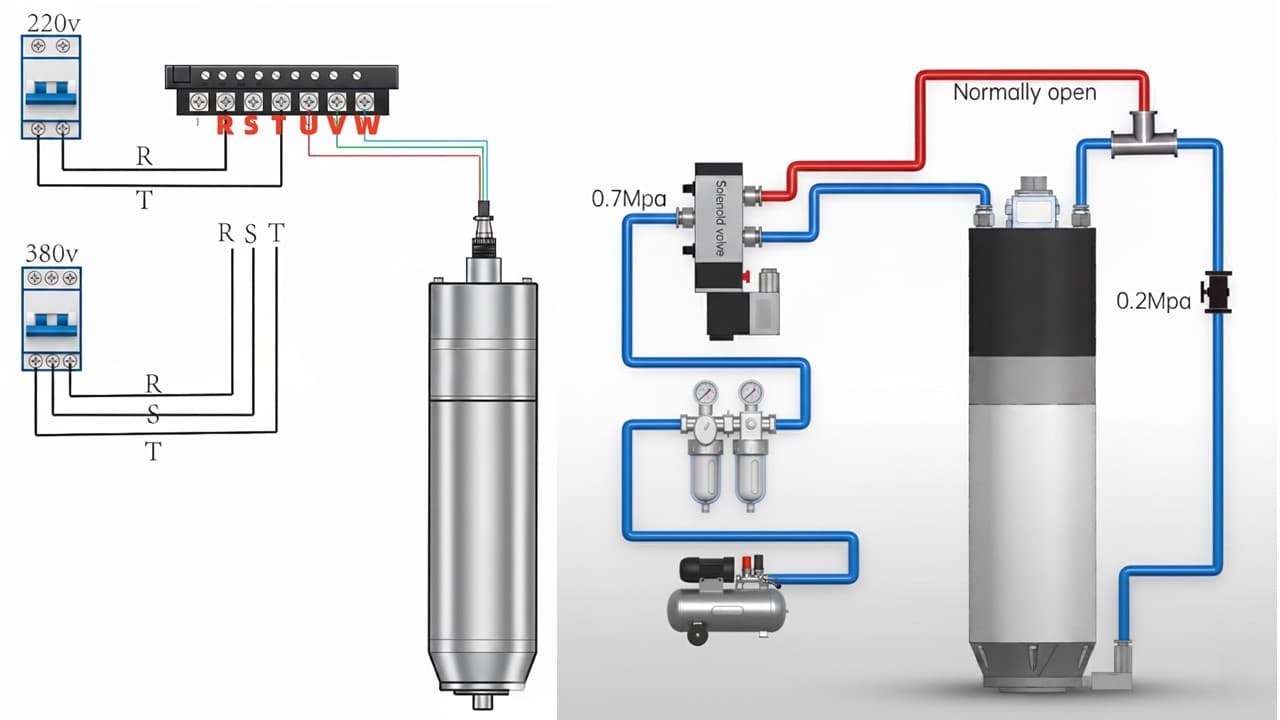 0,8 MPaMagnetventilIn Ruhestellung offen
Diagramm in voller Größe anzeigen
0,8 MPaMagnetventilIn Ruhestellung offenReferenz-Anschlussplan für Motorleistungsleitung, Sensorsignale, pneumatischen Werkzeugauswurf und Kühlkreislauf.
VFD-Motorleistungsanschlüsse
Die Spindel wird an den Motorausgangsklemmen (U, V, W) des Frequenzumrichters angeschlossen, keinesfalls am Stromnetz. Belegen Sie die Pins des Rundsteckers streng nach dem herstellerspezifischen Klemmenplan.
Näherungssensoren für den Werkzeugstatus
Prüfen Sie, ob die Näherungsschalter vom Typ PNP (stromliefernd) oder NPN (stromsenkend) sind, und kontrollieren Sie 24V+, 24V- sowie die Signale für gelöstes und gespanntes Werkzeug, bevor Sie die Sensoren an die CNC-Steuerung oder die Ablaufsteuerung des Werkzeugmagazins anschließen.
Pneumatischer Werkzeugwechsel
Führen Sie gereinigte, trockene Druckluft mit einem geregelten Druck von 0,8 MPa über ein 5/2-Wege-Magnetventil zu. Testen Sie den Auswurf- und Spannvorgang im Stillstand der Spindel gründlich über den Handtaster.
Kühlkreislauf
Prüfen Sie vor dem Start die Zuordnung von Kühlmittelein- und -auslass, die Schlauchgröße, den Durchfluss von 5 bis 8 l/min, sauberes Kühlmittel und freie, knick- und verstopfungsfreie Leitungen.
Checkliste vor der ersten Inbetriebnahme
| Anschlussbereich | Handbuch-Vorgabe | Prüfung vor dem Start |
|---|---|---|
| VFD-Ausgang zur Spindel | Spindel niemals direkt an das Netz anschließen; V/F-Steuerung über den abgestimmten VFD nutzen. | U/V/W-Phasenfolge, Schutzerdung, Spannung, Nennfrequenz, Maximalfrequenz und Polzahl anhand des Typenschilds abgleichen. |
| Werkzeugstatussensoren | PNP- oder NPN-Verkabelung muss exakt zum SPS-/Steuerungseingang passen. | 24V+, 24V- sowie Signalpegel für Werkzeug gelöst / gespannt im Stillstand prüfen. |
| Pneumatischer Werkzeugauswurf | Gereinigte, trockene Druckluft mit 0,8 MPa und 5/2-Wegeventil verwenden. | Prüfen Sie vor dem Produktionsbetrieb die Logik des Handtasters sowie die Zustände „Werkzeug gelöst“ und „Werkzeug gespannt“. |
| Kühlkreislauf | Schließen Sie Wasserein- und -auslass korrekt an und halten Sie 5–8 l/min ein, sofern die Anlagenkonfiguration dies erfordert. | Durchflussmenge, Dichtigkeit, Kühlmittelreinheit, Schlauchbiegeradien und Vorlauftemperatur prüfen. |
Elektrische Verkabelung und Sensorschnittstellen
Die Klemmenbezeichnungen variieren je nach Umrichterhersteller und Spindelausführung. Halten Sie sich stets an den gerätespezifischen Schaltplan und beachten Sie diese zentralen Verdrahtungsgrundsätze:
Motorleistungsanschluss (U, V, W)
Bei größeren Baugrößen oder Konfigurationen mit hohem Strom müssen Sie vor dem Verdrahten die Anschlussbelegung auf dem Spindeltypenschild prüfen.
Erdung und Schirmungskonzept
Verbinden Sie den Erdungsanschluss der Spindel direkt mit der Erdungsschiene des VFD und schließen Sie den Schaltschrank an die Gebäudeerdung an.
Verdrahtung der Näherungsschalter
Stimmen Sie die Sensorlogik (PNP oder NPN) auf die Eingänge Ihrer CNC-Steuerung ab. Standardmäßig sind Sensorleitungen farblich codiert: Braun für +24V DC, Blau für 0V DC und Schwarz bzw. Weiß für das Schaltsignal. Prüfen Sie die Schaltzustände für gespanntes und gelöstes Werkzeug mit einem Multimeter, bevor die Signale in die SPS eingelesen werden.
Trennung von Befehls- und Sollwertquellen
Verwechseln Sie Parametrierungsfehler nicht mit Verdrahtungsfehlern. Unabhängig davon, ob der Drehzahlsollwert über das Bedienpanel, ein 0-10V-Analogsignal oder über Modbus RS485 übermittelt wird: Kontrollieren Sie stets die aktive Steuerungsquelle. Weitere Details finden Sie im Leitfaden zur VFD-Drehzahlregelung über Modbus vs. 0-10V.
Pneumatischer Werkzeugauswurf und Kühlkreislauf
Selbst bei einwandfreier Elektrik führt eine unzureichende Druckluft- oder Kühlmittelversorgung schnell zu schweren Schäden an der Spindel:
| Teilsystem | Richtlinie aus dem Handbuch | Prüfschritte vor Ort |
|---|---|---|
| Auswurfdruckluft | Der Arbeitsdruck muss für zuverlässiges Spannen und Lösen 0,8 MPa erreichen. | Versorgungsdruck direkt an der Spindel messen; Luft trocken und partikelfrei halten. |
| Magnetventil | Zur pneumatischen Ansteuerung ist ein 5/2-Wegeventil vorzusehen. | Beide Pneumatikschläuche anschließen und Handtasterfunktion im Stillstand testen. |
| Schlauchleitungen | Die Handbücher nennen 8-mm-Schläuche sowie Kühlwasserschläuche mit 8 mm Außendurchmesser und 6 mm Innendurchmesser für typische Konfigurationen. | Prüfen Sie Anschlussgröße, Biegeradius und eine leckagefreie Leitungsführung. |
| Kühlmitteldurchfluss | Prüfen Sie vor dem Betrieb je nach tatsächlicher Anlagenkonfiguration einen Wasserdurchfluss im Bereich von 5 bis 8 l/min. | Durchfluss vor Einschalten kontrollieren; sauberes Kühlmedium zur Vermeidung von Kanalblockaden nutzen. |
| Werkzeugwechselzustand | Nach dem Auswurf muss das Spannsystem beim Loslassen sicher in die Spannstellung zurückkehren. | Nutzen Sie die Rückmeldungen für gelöstes und gespanntes Werkzeug, wenn das Werkzeugmagazin der Maschine diese benötigt. |
Hinweise zur sauberen Druckluftversorgung finden Sie im Leitfaden zur Druckluftqualität und FRL-Einrichtung; zur Dimensionierung des Kühlaggregats beachten Sie den Leitfaden zur Spindel-Wasserkühlung.
Hinweise zur Parametrierung des Frequenzumrichters (VFD)
Die Konfiguration des Frequenzumrichters darf ausschließlich anhand des physischen Spindel-Typenschilds erfolgen, nicht nach ungeprüften Einstelltabellen aus Drittquellen:
Stellen Sie den Steuerungsmodus auf V/F ein und verwenden Sie keine Vektorregelung, keinen Vektorleistungsmodus und keine ungeprüften Annahmen zur automatischen Motorabstimmung, sofern der Spindellieferant das Verfahren für genau dieses Modell nicht ausdrücklich bestätigt hat.
Elektrische Werte exakt vom Typenschild übernehmen: Motorspannung, Nennfrequenz, Maximalfrequenz, Nennstrom, Drehzahl und Polzahl streng nach Typenschild parametrieren. Niemals Parametersätze fremder Spindeln ungeprüft laden.
Die Handbücher nennen 10 bis 15 Sekunden für Beschleunigung und Verzögerung; passen Sie die Werte an den tatsächlichen VFD, die Maschine und den Prozess an, um Überstrom oder ein Lösen von Bauteilen beim Starten und Stoppen zu vermeiden.
Wenn das VFD-Menü eine Motorkategorieauswahl enthält, wählen Sie gemäß VFD-Handbuch und Vorgaben des Spindellieferanten die Kategorie Hochgeschwindigkeitsmotor oder Motor für Frequenzumrichterbetrieb.
Eine detaillierte Schritt-für-Schritt-Anleitung finden Sie im Leitfaden zur VFD-Parametrierung.
Stufenweises Einlaufverfahren bei Erstinbetriebnahme
Die Inbetriebnahme muss die Funktionsfähigkeit von Druckluft, Kühlkreislauf, Umrichterparametern, Drehrichtung und Sensorrückmeldungen in einem kontrollierten Stufenprozess nachweisen:
Schritt 1: Überprüfung aller Hilfsaggregate
Prüfen Sie vor dem ersten Drehbefehl den Druck der Pneumatikleitung (0,8 MPa), den aktiven Kühlmitteldurchfluss (5–8 l/min), die VFD-Parameter, die Durchgängigkeit der Erdung und die Befehlsquelle der Steuerung.
Schritt 2: Drehrichtungskontrolle im Tippbetrieb
Starten Sie die Spindel kurz bei minimaler Frequenz, um die Drehrichtung zu prüfen. Bei Standardspindeln ist die Drehrichtung gegen den Uhrzeigersinn (CCW) bei Blickrichtung von oben auf die Werkzeugaufnahme. Stellen Sie sicher, dass die Drehrichtung zu Ihren Werkzeugen passt, bevor die Drehzahl gesteigert wird.
Schritt 3: Stufenweiser Drehzahlanlauf
Fahren Sie neue oder lange unbenutzte Spindeln schrittweise ein: Beginnen Sie bei niedriger Drehzahl und erhöhen Sie diese alle 15 Minuten um 6.000 U/min bis zur nach dem tatsächlichen Typenschild und den Maschinengrenzen zulässigen maximalen Betriebsdrehzahl; für das tägliche Aufwärmen beachten Sie das ATC-Spindel-Aufwärm-G-Code-Skript.
Schritt 4: Laufruhe, Schwingungen und Temperatur überwachen
Stoppen Sie die Spindel sofort, falls während des Einlaufens ungewöhnliche Geräusche, Brandgeruch, Gehäusetemperaturen über 50 °C, Drehzahlschwankungen oder Fehlfunktionen beim Werkzeugspannen auftreten.
Matrix zur systematischen Fehlersuche
Nutzen Sie diese symptomorientierte Diagnosematrix, um häufige Fehler bei Inbetriebnahme und Betrieb einzugrenzen.
| Fehlerbild | Wahrscheinliche Ursache | Erste Prüfmaßnahmen |
|---|---|---|
| Spindel dreht nicht oder brummt nur | Falsche VFD-Parameter, Phasenausfall, beschädigte Zuleitung oder falsche Startquelle. | Umrichterkonfiguration, U/V/W-Verdrahtung, Startbefehl, Sollwertsignal und Kabeldurchgang prüfen. |
| Es treten starke Laufgeräusche oder eine geringe Genauigkeit auf. | Falsche Klemmposition drückt Lager ab, Lagerschaden, Kollision, Schmutz im Kegel oder unsauberer Werkzeughaltersitz. | Markierte Spannzone prüfen, Spindelkegel reinigen, Werkzeughalter prüfen und Stoßhistorie analysieren. |
| Rauchentwicklung oder starke Überhitzung | Kühlkanal blockiert, falsche V/F-Kennlinie, fehlerhafte Spannung, überhitztes Kühlmittel oder Überlast. | Stoppen Sie sofort, prüfen Sie den Kühlmitteldurchfluss und die Typenschildwerte im VFD, und kontrollieren Sie bei Bedarf die Isolierung. |
| Spannmutter löst sich beim Anlauf oder Bremsen | Falsche Drehrichtung oder Bremsrampe zu steil gewählt. | Prüfen Sie die Drehrichtung und verlängern Sie die Verzögerungszeit innerhalb der Grenzen des VFD und der Maschine. |
| Abschaltung nach wenigen Sekunden | Feuchtigkeit in der Wicklung, zu kurze Beschleunigungszeit, Überstrom oder Parameterdiskrepanz. | Spindel bei Feuchteverdacht trocknen und messen, Hochlaufzeit verlängern und Nennparameter abgleichen. |
Spezifische Diagnoseverfahren für Spannzylinderausfälle finden Sie im Leitfaden zur Fehlerbehebung beim Werkzeugauswurf. Verfahren zur messtechnischen Überprüfung des Rundlaufs beschreibt die Anleitung zur Rundlaufmessung und Fehlerdiagnose.
Wartungspraxis und Gewährleistungsschutz
Die meisten vorzeitigen Spindelausfälle lassen sich auf Verschmutzung, unzureichende Kühlung, Montageverzug, elektrische Fehlparametrierung oder Bedienfehler zurückführen:
Präzisionsgerechtes Handling
Behandeln Sie die Spindel als Präzisionsinstrument und schützen Sie die Kegelbohrung, den Rundsteckverbinderbereich, die Sensorleitungen und den vorderen Lagerbereich bei Transport und Handhabung vor mechanischen Stößen und Verunreinigungen.
Kühlmittelpflege und Kanalschutz
Erneuern Sie das Kühlmedium regelmäßig und verhindern Sie Ablagerungen im Kühlmantel. Mangelhafte Kühlung, überhöhte Vorlauftemperaturen oder zugesetzte Kanäle führen zu thermischer Lagerüberlastung und Isolationsschäden.
Autorisierter Service und Lagertausch
Lagerwechsel und Wartung der internen Fettschmierung müssen von qualifizierten Servicetechnikern durchgeführt werden; unbefugte Demontage beeinträchtigt die dynamische Auswuchtung und führt zum Erlöschen der Garantie.
Belastungsgrenzen im Zerspanungsprozess
Betreiben Sie die Spindel nur innerhalb ihrer mechanischen und thermischen Leistungsgrenzen. Übermäßige Schnitttiefen, unzulässige Netzspannungen, Phasenausfälle, direkter Netzanschluss oder ungeeignete Umrichtereinstellungen können die motorisierte Spindel dauerhaft zerstören.
Häufige Fragen
Kann ich eine Vektorregelung an einer ATC-Frässpindel verwenden?
Nein. Die Handbücher warnen ausdrücklich vor der Vektorregelung. Nutzen Sie die V/F-Kennliniensteuerung und stellen Sie den VFD gemäß dem tatsächlichen Typenschild der Spindel ein.
Kann eine ATC-Spindel direkt an das Stromnetz angeschlossen werden?
Nein. Schließen Sie die Spindel nicht direkt an das Stromnetz an; sie muss über einen geeigneten VFD betrieben werden, sonst können die Motorspulen durchbrennen.
Welcher Betriebsdruck wird für den pneumatischen Werkzeugauswurf benötigt?
Die Handbücher nennen 0,8 MPa für zuverlässiges Lösen und Spannen; prüfen Sie vor dem Betrieb den tatsächlichen pneumatischen Aufbau.
Welcher Kühlmitteldurchfluss muss vor dem Spindelbetrieb gewährleistet sein?
Die Handbücher nennen je nach Aufbau 5 bis 8 l/min; verwenden Sie geeignete Schläuche, halten Sie das Kühlmittel sauber und verhindern Sie verstopfte Kühlkanäle.
Wie wird eine neue oder lange stillgelegte Spindel fachgerecht eingefahren?
Beginnen Sie bei niedriger Drehzahl und erhöhen Sie diese alle 15 Minuten um 6.000 U/min bis zur maximal zulässigen Drehzahl, während Sie Kühlung, Luftversorgung und VFD-Verhalten überwachen.
Verwandte Kategorien
Verwandte technische Leitfäden
CNC-Spindel-Aufwärm-G-Code-Skript
Schützen Sie Spindellager mit stufenweisen Aufwärm-G-Code-Skripten, thermischem Gleichgewicht und sauberem Kaltstartablauf.
ATC-Spindel-Druckluftqualität und FRL
Schützen Sie Zuganker, Tellerfedern und Lager mit trockener Druckluft, ISO 8573-1, FRL-Einheit, Trockner und Filterkette.
CNC-Spindelwartung für ATC-Spindeln
Sieben Wartungsroutinen schützen Kegelgenauigkeit, Kühlung, Druckluftqualität, Werkzeugwucht, Rundlauf und Lagerlebensdauer.