Technische samenvatting
- Gebruik geen vectorregeling. Stel de inverter in op V/F-regeling en volg het werkelijke spindeltypeplaatje voor spanning, nominale frequentie, maximale frequentie, toerental en pooltal.
- Sluit de spindel niet rechtstreeks aan op de netvoeding. ATC spindelmotoren moeten worden aangestuurd via een correct afgestemde VFD.
- Installeer de spindel alleen binnen de gemarkeerde klemzone, houd perslucht droog en stofvrij, en stop de spindel volledig vóór gereedschapsontgrendeling.
- Koelvloeistofstroming, luchtdruk, VFD-parameters en sensorbekabeling moeten worden gecontroleerd vóór de eerste productierun.
Deze geconsolideerde gebruikershandleiding voor ATC-spindelmotoren met automatische gereedschapswissel is geschreven voor machinebouwers, retrofit-teams en onderhoudstechnici. Het document ordent de essentiële inbedrijfstellingsvoorschriften uit fabriekshandboeken in een gestructureerd technisch stappenplan: veiligheidsgrenzen, controle bij ontvangst, mechanische installatie, elektrische bedrading, pneumatische gereedschapswissel, vloeistofkoeling, VFD-parameterconfiguratie, stapsgewijs inlopen, preventief onderhoud en systematische storingsdiagnose. Gebruik deze handleiding als technisch naslagwerk naast het gecertificeerde lasertypeplaatje op uw spindel en de fabrieksdocumentatie van uw frequentieregelaar.
Essentiële veiligheidsvoorschriften
De technische handleidingen benadrukken vier strikte veiligheidsgrenzen. Overtreding van deze voorschriften vormt de voornaamste oorzaak van doorgebrande motorspoelen, lagerschade, mechanische blokkades van de trekstang en het vervallen van garantie:
Gebruik uitsluitend V/F-regeling; verkeerd geconfigureerde vectorregeling of vectorinstellingen met hoge prestaties kunnen de motorwikkelingen doorbranden en kunnen de garantie ongeldig maken.
Waarschuwing – Voeding: Een ATC-spindelmotor moet altijd worden aangedreven via een correct afgestemde frequentieregelaar (VFD). Rechtstreekse aansluiting van de spindel op het vaste wisselstroomnet leidt tot onmiddellijke verbranding van de statorwikkelingen.
Waarschuwing – Pneumatische gereedschapslossing: Druk nooit op de handmatige gereedschapswisselknop terwijl de spindel draait. Het bekrachtigen van de ontkoppelcilinder tijdens rotatie blokkeert de trekstang, breekt de spanklauwen en vernielt de spindellagers.
Laat elektrische bedrading uitvoeren door gekwalificeerd personeel en controleer vóór inschakeling het werkelijke spindeltypeplaatje, de VFD-klemmen, de beschermingsaarde (PE) en de veiligheidsvergrendelingen van de besturing.
Inspectie vóór montage
Voer deze systematische controles uit voordat de spindel in de machine wordt gemonteerd. Indien afwijkingen, ontbrekende accessoires of transportschade worden geconstateerd, dient de montage direct te worden stilgelegd totdat dit is opgelost:
Staat van verpakking en spindeloppervlak
Onderzoek de transportverpakking en de spindelbehuizing op stootschade, deuken in industriële connectoren, verbogen persluchtkoppelingen of krassen op de conusopname. De gereedschapsopname is een uiterst nauwkeurig geslepen passing; behandel deze met uiterste zorg en vermijd elk contact met hard gereedschap.
Controle van het laser-typeplaatje
Controleer de nominale spanning, het uitgangsvermogen, de nominale frequentie, de maximale frequentie, het nominale toerental, het pooltal, de nominale stroom en de regelmodus tegen de specificaties van de machine en de dimensionering van de VFD.
Bevestigingsmateriaal en toebehoren
Controleer alle meegeleverde onderdelen, waaronder fabriekscertificaten, ronde industriële connectoren, insteekkoppelingen voor perslucht en de zichtbare bouten van de ontkoppelcilinder. Loszittende of ontbrekende delen moeten vóór de montage worden gecorrigeerd.
Typeplaatje aflezen voor VFD-inbedrijfstelling
De definitieve instelwaarden voor de frequentieregelaar moeten rechtstreeks worden overgenomen van het fysieke typeplaatje op de spindel. De onderstaande tabel beschrijft welke functie elke parameter regelt en hoe deze moet worden geparametreerd:
| Gegeven typeplaatje | Functionele betekenis | Instelregel |
|---|---|---|
| Spanning | VFD-uitgangsspanning en motorspecificatie | Volg het spindeltypeplaatje; 220 V of 380 V zijn gangbare waarden als de uitvoering die spanningen ondersteunt. |
| Vermogen en stroom | VFD-dimensionering, kastbelasting en thermische beveiliging | Volg het typeplaatje en stem de nominale capaciteit van de frequentieregelaar af op de werkelijk geïnstalleerde motor. |
| Nominale frequentie | Deze waarde bepaalt het frequentiepunt voor het nominale bedrijf. | Stel exact de nominale frequentie in; kopieer nooit data van andere types. |
| Maximale frequentie en RPM | Maximale veilige bedrijfssnelheid en grens | Begrens de VFD op de maximale waarde van het label en de machinegrenzen. |
| Pooltal | Dit gegeven wordt gebruikt voor de toerentalberekening en de motorconfiguratie. | Gebruik het pooltal dat op het spindeltypeplaatje staat. |
| Regelingsmodus | Modulatiemethode van de frequentieregelaar | Schakel uitsluitend V/F-regeling in. Gebruik geen vectorregeling. |
Kopieer nooit parameters van een ander model zonder elk typeplaatveld te controleren; onjuiste instellingen van nominale frequentie of spanning kunnen de motorspoelen binnen enkele minuten oververhitten.
Richtlijnen voor mechanische installatie
Een foutieve mechanische klemming vervormt de spindelmantel en beïnvloedt de voorspanning van de precisielagers, wat resulteert in ontoelaatbare trillingen en vroegtijdige lagerslijtage, zelfs wanneer de elektrische aansluiting volkomen juist is:
1. Uitsluitend klemmen in de gemarkeerde zone
Klem de spindel uitsluitend in de klemzone die met laser is gemarkeerd of op de behuizing is aangegeven; te strak of buiten die zone klemmen vervormt de boring, beknelt de lagerbanen en veroorzaakt snelle thermische oververhitting.
2. Spindelconus en frontale sperlucht beschermen
Bescherm geslepen oppervlakken tegen schokken en rondvliegende spanen. Bij horizontale montage moet het frontale luchtscherm (sperlucht) permanent aangesloten zijn om het binnendringen van spanen, houtstof en koelvloeistofnevel in de voorste lagers te verhinderen.
3. Schone en droge werkomgeving
Plaats de spindel uit de buurt van stilstaand water, koelmiddelstralen en brandbare materialen, en zorg voor volledig droge, gefilterde, olie- en stofvrije perslucht.
4. Machinebereik en spelingen controleren
Controleer vóór het definitief vastdraaien van de montagebouten de behuizingsdiameter (bijvoorbeeld 100 mm of 125 mm), de Z-asslag, de vrije ruimte bij het gereedschapsmagazijn, de buigradius van de kabelrups, de route van de koelslangen en de vrije ruimte voor de persluchtslangen in het volledige bewegingsbereik van de machine.
Aansluitschema: elektrisch, pneumatisch en koeling
Bekijk dit aansluitschema vóór de eerste start; het werkelijke spindeltypeplaatje, de VFD-handleiding en het elektrische machineschema bepalen de definitieve klemaansluitingen en parameterinstellingen.
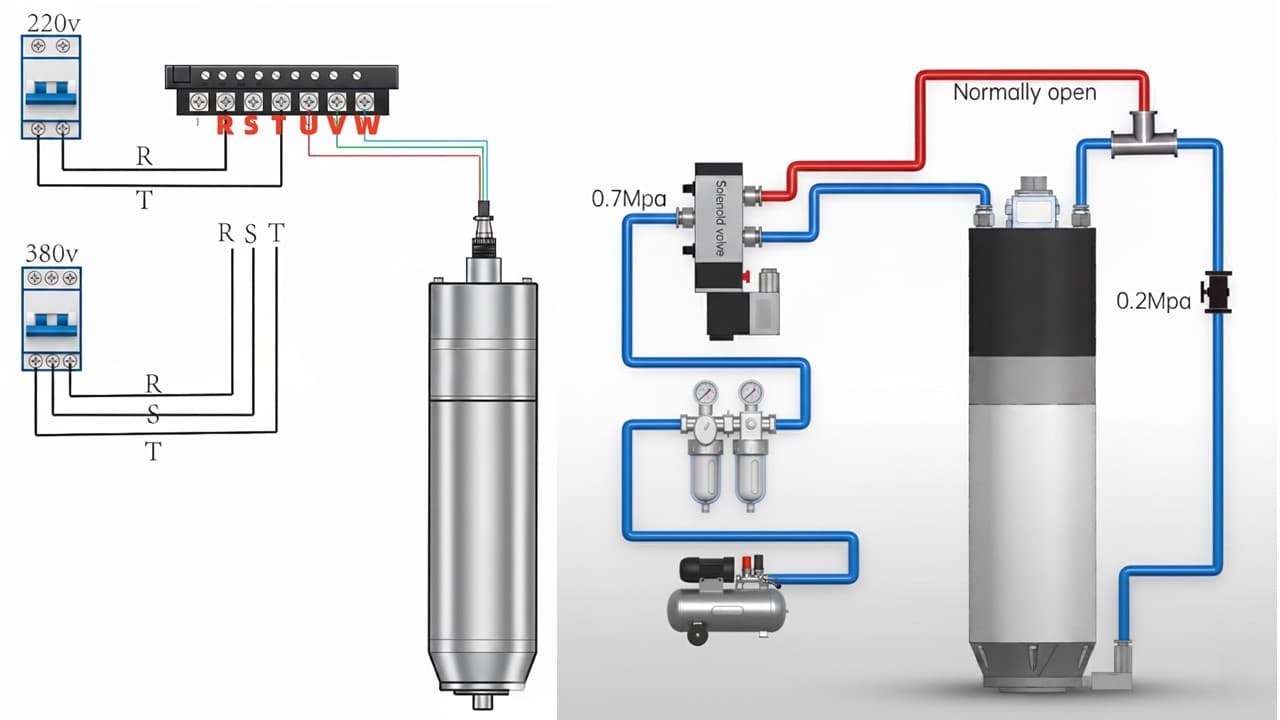 0,8 MPaMagneetventielNormaal open
Bekijk het schema op volledige grootte
0,8 MPaMagneetventielNormaal openReferentieschema voor motorkrachtkabels, signaalbedrading voor gereedschapsdetectie, pneumatische gereedschapswissel en koelwatercircuit.
Vermogenskabels van VFD naar motor
De spindelmotor wordt aangesloten op de uitgangsklemmen (U, V, W) van de VFD, nooit rechtstreeks op het lichtnet. Wijs de pennen van de ronde connector strikt toe volgens het gecertificeerde schema van de fabrikant.
Naderingsschakelaars voor gereedschapsstatus
Controleer of de naderingsschakelaars van het type PNP (stroomleverend) of NPN (stroomopnemend) zijn, en verifieer 24V+, 24V- en de signalen voor los en geklemd gereedschap voordat u ze op de CNC-besturing of de volgordelogica van het gereedschapsmagazijn aansluit.
Pneumatische gereedschapsontgrendeling
Sluit schone, droge perslucht aan, geregeld op 0,8 MPa via een 5/2-weg magneetventiel. Test de handbediening voor ontgrendelen en vergrendelen uitvoerig bij stilstaande spindel.
Koelwatercircuit
Controleer de aanvoer- en retourrichting, de slangdiameter, een continu debiet van 5 tot 8 L/min, schoon koelmedium en de afwezigheid van knikken of vernauwingen vóór het starten van de motor.
Controlelijst vóór inbedrijfstelling
| Aansluitbereik | Voorschrift fabrikant | Controle vóór inschakeling |
|---|---|---|
| VFD-uitgang naar spindel | Nooit direct op het net aansluiten; V/F-regeling via afgestemde VFD toepassen. | Controleer U/V/W, aarding, spanning, nominale frequentie, maximale frequentie en pooltal aan de hand van het werkelijke typeplaatje. |
| Sensoren gereedschapsstatus | PNP- of NPN-bedrading passend bij de ingangen van de PLC of CNC-besturing. | Controleer 24V+, 24V- en omschakeling van klem- en lossignalen bij stilstaande spindel. |
| Pneumatische wissel | Droge perslucht op 0,8 MPa en een 5/2-weg stuurventiel gebruiken. | Test vóór productie de logica van de handknop en de toestanden voor los en geklemd gereedschap. |
| Koelvloeistofcircuit | Sluit de wateraanvoer en -retour correct aan en handhaaf 5–8 L/min wanneer de opstelling dit vereist. | Controleer doorstroming, lekkages, vloeistofzuiverheid, knikvrije loop en temperatuur. |
Details van elektrische en signaalbedrading
De klemcoderingen variëren afhankelijk van het fabricaat van de frequentieregelaar en de constructie van de spindel. Raadpleeg altijd het specifieke apparatuurschema met inachtneming van de volgende uitgangspunten:
VFD-motoruitgangsaansluiting (U, V, W)
Raadpleeg bij grotere bouwmaten of configuraties met hoge stroom het pinschema op het typeplaatje voordat u de draden aansluit.
Aarding en kabelafscherming
Sluit de PE-klem van de spindel rechtstreeks aan op de aardrail van de VFD en aard de schakelkast via de gebouwenaarding.
Bedradingslogica naderingsschakelaars
Controleer de PNP- of NPN-logica volgens de eisen van de besturing; de gebruikelijke kleuren zijn bruin voor +24V DC, blauw voor 0V DC en zwart of wit voor digitale uitgangen, en verifieer met een multimeter de toestanden voor geklemd en los gereedschap voordat u de signalen op de PLC-ingangen aansluit.
Scheiding van stuursignaalbronnen
Raadpleeg voor communicatieopties de gids over VFD-toerentalregeling via Modbus tegenover een 0–10 V-signaal.
Controles van pneumatische gereedschapswissel en koelsysteem
Zelfs bij een foutloze elektrische installatie zal een ATC-spindel snel defect raken wanneer de persluchttoevoer of het koelcircuit gebreken vertoont:
| Deelsysteem | Richtlijn uit de handleiding | Te controleren punten |
|---|---|---|
| Loslucht | De werkdruk moet 0,8 MPa bereiken voor betrouwbaar lossen en klemmen. | Meet de druk bij de spindelingang; houd de perslucht droog en stofvrij. |
| Magneetventiel | Gebruik een 5/2-weg stuurventiel voor de pneumatische volgorde. | Sluit beide benodigde luchtslangen aan en test de handmatige werking bij stilstand. |
| Perslucht- en waterslangen | De handleidingen noemen slangen van 8 mm en, in typische koelconfiguraties, een buitendiameter van 8 mm en een binnendiameter van 6 mm. | Controleer de aansluitmaat, de buigradius en een lekvrije leidingroute. |
| Koelvloeistofdebiet | Controleer vóór gebruik een waterdebiet van 5 tot 8 L/min, afhankelijk van de werkelijke opstelling. | Verifieer de stroming vóór bedrijf; gebruik schoon water om kanaalverstopping te voorkomen. |
| Toestand van het wisselsysteem | Na loskoppeling moet het mechanisme bij het loslaten krachtig terugkeren in klemstand. | Gebruik de terugmeldingen voor los en geklemd gereedschap wanneer het gereedschapsmagazijn van de machine die vereist. |
Voor persluchtbehandeling verwijzen wij naar de gids over persluchtkwaliteit en FRL-units voor ATC-spindels. Voor de keuze van een geschikte koelunit, raadpleeg de installatiegids voor spindelwaterkoeling.
Richtlijnen voor VFD-parameterinstelling
Stel de frequentieregelaar uitsluitend in aan de hand van het fysieke typeplaatje op de spindel, niet via ongeverifieerde tabellen van derden:
Stel de regelmodus in op V/F en gebruik geen vectorregeling, vectorfuncties met hoge prestaties of ongeverifieerde aannames over automatische motorafstemming, tenzij de spindelleverancier de methode voor precies dit model expliciet bevestigt.
Elektrische waarden van typeplaatje overnemen: Stel motorspanning, nominale frequentie, maximale frequentie, nominale stroom, toerental en pooltal strikt in volgens het typeplaatje. Neem nooit instellingen van een andere spindel over.
De handleidingen noemen 10 tot 15 seconden voor acceleratie en deceleratie; stem deze waarden af op de werkelijke VFD, de machine en het proces om overstroom of losraken tijdens starten en stoppen te voorkomen.
Als het VFD-menu een motorkeuze bevat, kies dan een hogesnelheidsmotor of een motor voor variabele frequentie volgens de VFD-handleiding en de aanwijzingen van de spindelleverancier.
Een gedetailleerd overzicht van alle inbedrijfstellingsstappen vindt u in de gids voor VFD-parameterconfiguratie voor ATC-spindels.
Stapsgewijze opstart- en inloopprocedure
De eerste ingebruikname moet de werking van de perslucht, het watercircuit, de VFD-parameters, de draairichting en de sensoren verifiëren via een gecontroleerd stappenplan:
Stap 1: Verificatie vooraf van hulpsystemen
Controleer vóór het geven van een draaicommando de persluchtdruk (0,8 MPa), het actieve koelvloeistofdebiet (5–8 L/min), de VFD-parameters, de continuïteit van de aarding en de commandobron van de besturing.
Controleer de draairichting door de spindel kort op laag toerental te laten draaien. Laat de spindel kort op zeer lage frequentie draaien om de draairichting te verifiëren. In standaardconfiguraties roteert de spindel tegen de klok in (CCW), van bovenaf gezien in de richting van de spindelneus. Verifieer dat dit overeenkomt met uw snijgereedschap voordat u het toerental opvoert.
Stap 3: Stapsgewijze toerentalverhoging
Laat een nieuwe of lang ongebruikte spindel geleidelijk inlopen: begin met een laag toerental en verhoog dit elke 15 minuten met 6.000 RPM tot het maximale bedrijfstoerental dat volgens het werkelijke typeplaatje en de machinegrenzen is toegestaan; raadpleeg voor dagelijks opwarmen het G-code-opwarmscript voor ATC-spindels.
Stap 4: Geluid, trillingen en temperatuur bewaken
Schakel de spindel onmiddellijk uit indien zich abnormale mechanische geluiden, brandlucht, behuizingstemperaturen boven 50 °C, toerentalschommelingen of onregelmatigheden bij het gereedschapsklemmen voordoen.
Storingsdiagnosematrix
Gebruik deze storingsmatrix om typische inbedrijfstellings- en operationele problemen snel te analyseren:
| Storingsbeeld | Vermoedelijke oorzaak | Eerste controleacties |
|---|---|---|
| Spindel draait niet of bromt dof | Verkeerde VFD-parameters, fase-uitval, beschadigde bekabeling of onjuiste startbron. | Controleer de VFD-instellingen, U/V/W-bedrading, het startcommando, het frequentiecommando en de elektrische continuïteit van de kabel. |
| Er is veel lawaai of een lage nauwkeurigheid. | Klembeugel vervormt lagers, versleten lagers, botsing, vervuilde conus of slechte zitting van houder. | Controleer de gemarkeerde klemzone, reinig de conus, controleer de gereedschapshouder en botsingshistorie. |
| Rookontwikkeling of hevige oververhitting | Verstopping in koelcircuit, foutieve V/F-curve, verkeerde spanning, te warm koelwater of zware overbelasting. | Stop onmiddellijk, controleer het koelvloeistofdebiet en de typeplaatwaarden in de VFD, en controleer de isolatie indien nodig. |
| Spanmoer raakt los bij starten of stoppen | Verkeerde draairichting of te korte deceleratietijd ingesteld. | Controleer de draairichting en verleng de deceleratietijd binnen de grenzen van de VFD en de machine. |
| Uitschakeling na enkele seconden | Vocht in de wikkelingen, te korte acceleratietijd, overstroom of afwijkende motorparameters. | Droog en inspecteer de spindel als vocht wordt vermoed, verleng de acceleratietijd en controleer opnieuw de typeplaatparameters. |
Voor specifieke storingen aan de ontkoppelcilinder, zie de gids voor storingsoplossing bij gereedschapslossing. Voor metrologische controles van de asprecisie, raadpleeg de diagnosehandleiding voor het meten van spindelrondloopafwijking.
Onderhoudsvoorschriften en garantiebehoud
Het merendeel van de vroegtijdige spindelstoringen wordt veroorzaakt door stof en spanen, gebrekkige koeling, montagevervorming, foutieve elektrische afstemming of bedieningsfouten:
Zorgvuldig hanteren
Behandel de spindel als een precisie-instrument en bescherm het conische gat, het gebied rond de ronde connector, de sensorkabels en het voorste lagergebied tijdens transport en hanteren tegen mechanische schokken en vervuiling.
Koelmiddelkwaliteit en kanaalonderhoud
Ververs het koelmedium periodiek en voorkom afzetting van mineralen of algen in de koelmantel. Slechte koeling, te warm water of verstopte kanalen leiden tot snelle lageroververhitting en thermische degradatie van de wikkelingsisolatie.
Geautoriseerd onderhoud
Het vervangen van precisielagers en het verversen van speciaal vetsmeermiddel mag uitsluitend worden uitgevoerd door gekwalificeerde servicewerkplaatsen. Onbevoegd demonteren verstoort de dynamische balancering en doet de garantie direct vervallen.
Bewaken van verspaningsbelasting
Overschrijd de ontwerpgrenzen van de spindel niet; een te grote snedediepte, onjuiste spanning, faseverlies, directe netaansluiting of ongeschikte instellingen van de frequentieregelaar kunnen de gemotoriseerde spindel blijvend beschadigen.
Veelgestelde vragen
Kan ik vectorregeling gebruiken op een ATC spindelmotor?
Nee. De handleidingen waarschuwen herhaaldelijk om geen vectorregeling te gebruiken. Gebruik V/F-regeling en stel de VFD in volgens het werkelijke spindellabel.
Kan een ATC-spindel rechtstreeks op de netvoeding worden aangesloten?
Nee. Sluit de spindel niet rechtstreeks aan op de netvoeding. Deze moet worden aangestuurd door een geschikte VFD, anders kunnen de motorspoelen doorbranden.
Welke luchtdruk is normaal gesproken vereist voor ATC-gereedschapsontgrendeling?
De handleidingen noemen 0,8 MPa voor betrouwbaar lossen en klemmen van het gereedschap; controleer vóór gebruik de werkelijke pneumatische opstelling.
Welke koelvloeistofstroming moet worden gecontroleerd voordat de spindel wordt gestart?
De handleidingen verwijzen naar 5 L/min tot 8 L/min afhankelijk van de opstelling. Gebruik geschikte slangen, houd koelvloeistof schoon en voorkom geblokkeerde koelkanalen.
Hoe moet een nieuwe of lang ongebruikte spindel worden ingelopen?
Start op laag toerental en verhoog vervolgens met 6.000 RPM elke 15 minuten totdat het maximale toerental is bereikt, terwijl u de koeling, luchttoevoer en het VFD-gedrag controleert.
Gerelateerde categorieën
Gerelateerde technische gidsen
Opwarm-G-code-script voor de CNC-spindel
Waarom het koud starten van een hogesnelheidsspindel op 24.000 RPM lagers vernielt. Kant-en-klare G-code-opwarmscripts, thermische evenwichtsprincipes en dagelijkse bedrijfsdiscipline voor ATC-spindels met keramische en stalen lagers.
Luchtkwaliteit en FRL-installatie voor de ATC-spindel
Hoe vocht- en olieverontreiniging ATC spindel trekstangen, schijfveren en lagers vernietigt. Behandelt ISO 8573-1 luchtkwaliteitsnormen, FRL-unit configuratie, gekoelde drogers en juiste filterketeninstallatie.
CNC-spindelonderhoud: 7 gewoonten voor ATC-bedrijfszekerheid
Zeven dagelijkse, wekelijkse en maandelijkse onderhoudsgewoonten die ATC spindellagerdefecten, roest, rondloopverslechtering en oververhitting voorkomen. Een praktische onderhoudschecklist voor CNC freesmachineoperators en werkplaat managers.