Tehniskais kopsavilkums
- Neizmantojiet vektora vadību. Iestatiet frekvences pārveidotāju V/F režīmā un ievērojiet vārpstas datu plāksnīti attiecībā uz spriegumu, nominālo frekvenci, maksimālo frekvenci, apgriezieniem un polu skaitu.
- Nepievienojiet elektrovārpstu tieši elektrotīklam. ATC elektrovārpstai vienmēr jādarbojas caur pareizi saskaņotu VFD pārveidotāju.
- Nostipriniet vārpstu tikai norādītajā iespīlēšanas zonā, nodrošiniet sausu un tīru saspiesto gaisu un pilnībā apturiet vārpstu pirms instrumenta atbrīvošanas.
- Dzesēšanas šķidruma plūsma, gaisa spiediens, VFD parametri un sensoru vadi ir jāpārbauda pirms pirmā ražošanas cikla.
Šī konsolidētā automātiskā instrumentu mainītāja (ATC) elektrovārpstas lietotāja rokasgrāmata ir izstrādāta CNC iekārtu izgatavotājiem, modernizētājiem un tehniskās apkopes inženieriem. Tā apkopo ražotāja tehniskās dokumentācijas būtiskākos ekspluatācijas uzsākšanas norādījumus loģiskā secībā: drošības robežas, pirmsuzstādīšanas pārbaude, mehāniskā montāža, elektriskie savienojumi, pneimatiskā instrumentu maiņa, dzesēšanas sistēma, frekvences pārveidotāja (VFD) parametru pielāgošana, pakāpeniska piestrāde, apkopes ieradumi un diagnostika. Izmantojiet šo rokasgrāmatu kā tehnisko atsauci kopā ar vārpstas sertificēto lāzera datu plāksnīti un frekvences pārveidotāja dokumentāciju.
Galvenie drošības noteikumi
Tehniskajās rokasgrāmatās atkārtoti uzsvērtas četras kritiskās drošības robežas. Šo prasību neievērošana ir galvenais tinumu izdegšanas, gultņu bojājumu, vilkšanas stieņa bloķēšanās un garantijas zaudēšanas cēlonis:
Brīdinājums — Vadības režīms: Izmantojiet tikai V/F vadību. Vektora vadība vai nepareizi vektora iestatījumi var sadedzināt motora tinumus un anulēt garantiju.
Brīdinājums — Barošanas avots: Elektrovārpsta ar automātisko instrumentu mainītāju (ATC) jādarbina caur pareizi pielāgotu frekvences pārveidotāju (VFD). Tieša pieslēgšana maiņstrāvas elektrotīklam nekavējoties iznīcinās motora tinumus.
Brīdinājums — Pneimatiskā atbrīvošana: Nekad nespiediet manuālo instrumenta maiņas pogu vārpstas rotācijas laikā. Pneimatiskās atbrīvošanas aktivizēšana rotācijas laikā iesprūdina vilkšanas mehānismu, salauž spīles un neatgriezeniski bojā vārpstas gultņus.
Uzmanību — Elektrodrošība: Elektrisko pieslēgšanu drīkst veikt tikai kvalificēts personāls. Pirms sprieguma padeves vienmēr pārbaudiet vārpstas datu plāksnīti, VFD spailes, zemējumu un vadības sistēmas bloķēšanas ķēdes.
Pārbaude pirms uzstādīšanas
Veiciet šīs pārbaudes pirms vārpstas uzstādīšanas iekārtā. Ja tiek konstatētas neatbilstības, trūkstošas detaļas vai transportēšanas bojājumi, pārtrauciet darbu un noskaidrojiet situāciju:
Iepakojuma un vārpstas stāvoklis
Pārbaudiet iepakojumu un vārpstas ārējās virsmas, vai nav triecienu pēdu, bojātu savienotāju, saliektu pneimatisko veidgabalu vai konusa skrāpējumu. Vārpstas iekšējais konuss ir augstas precizitātes slīpēta virsma; rīkojieties ar to īpaši uzmanīgi un izvairieties no triecieniem pret metālu.
Lāzera datu plāksnītes pārbaude
Pārliecinieties, ka lāzergravētās datu plāksnītes parametri atbilst pasūtījumam. Pārbaudiet nominālo spriegumu, jaudu, nominālo frekvenci, maksimālo frekvenci, apgriezienus (RPM), polu skaitu, strāvu un vadības režīmu atbilstoši iekārtai un VFD jaudai.
Stiprinājuma elementi un piederumi
Pārbaudiet visus piegādātos elektriskos savienotājus, pneimatiskos veidgabalus, lietotāja dokumentāciju, kvalitātes sertifikātus un redzamās skrūves vai cilindra stiprinājumus. Pirms uzstādīšanas nostipriniet vaļīgās detaļas un nodrošiniet trūkstošās detaļas.
Vārpstas datu plāksnītes nolasīšana pirms VFD iestatīšanas
Frekvences pārveidotāja galīgie parametri jāiestata tieši no konkrētās vārpstas fiziskās datu plāksnītes. Tabulā parādīts, ko katrs parametrs nosaka un kā to konfigurēt:
| Datu plāksnītes pozīcija | Ko tā nosaka | Iestatīšanas noteikums |
|---|---|---|
| Spriegums | VFD izejas spriegums un atbilstība | Sekojiet marķējumam, parasti 220V vai 380V atkarībā no modeļa. |
| Jauda un strāva | VFD jaudas rezerve, sadales skapja slodze un aizsardzība | Sekojiet marķējumam un saskaņojiet pārveidotāja nominālo strāvu ar motoru. |
| Nominālā frekvence | Frekvences punkts motora nominālajai darbības līknei | Izmantojiet vārpstas plāksnītes vērtību; nekopējiet no citiem modeļiem. |
| Maks. frekvence un RPM | Maksimālais ātruma ierobežojums un ekspluatācijas griesti | Iestatiet VFD maksimumu atbilstoši plāksnītei un iekārtas robežām. |
| Polu skaits | Ātruma aprēķins un motora vadības loģika | Ievadiet precīzu uz vārpstas plāksnītes norādīto polu skaitu. |
| Vadības režīms | VFD regulēšanas metode | Izmantojiet V/F vadību. Neizmantojiet vektora vadību. |
Nekad nekopējiet parametru sarakstu no cita vārpstas modeļa, nepārbaudot katru datu lauku. Nepareiza nominālā frekvence vai spriegums var pārkarsēt motora tinumus dažu minūšu laikā.
Mehāniskās uzstādīšanas vadlīnijas
Nepareiza mehāniskā nostiprināšana deformē vārpstas korpusu un saspiež precīzo gultņu iekšējo spriegojumu, radot spēcīgu vibrāciju un priekšlaicīgu gultņu defektu pat pie nevainojamas elektroinstalācijas:
1. Iespīlēt tikai norādītajā zonā
Nostipriniet vārpstu tikai korpusa lāzermarķētajā iespīlēšanas zonā. Pārāk spēcīga pievilkšana vai nostiprināšana ārpus šīs zonas deformē iekšējo urbumu, saspiež gultņu gredzenus un izraisa ātru termisko pārkaršanu.
2. Aizsargāt konusu un priekšējo daļu
Rīkojieties uzmanīgi un sargājiet precīzās virsmas no instrumentu triecieniem un skaidām. Horizontālai montāžai nodrošiniet priekšējā gaisa aizkara pieslēgšanu, lai dzesēšanas migla un putekļi neiekļūtu priekšējos gultņos.
3. Uzturēt tīru un sausu darba vidi
Uzstādiet vārpstu prom no stāvoša ūdens, dzesēšanas šķidruma strūklām un degošiem materiāliem. Nodrošiniet, lai vārpstai pievadītais saspiestais gaiss būtu pilnīgi sauss, filtrēts un bez eļļas un putekļiem.
4. Pārbaudīt darbgalda gājienu un brīvtelpu
Pirms stiprinājuma skrūvju galīgās pievilkšanas pārbaudiet korpusa diametru (piemēram, 100 mm vai 125 mm), Z ass gājienu, attālumu līdz instrumentu magazīnai, kabeļu ķēdes lieces rādiusu, dzesēšanas šļūteņu izvietojumu un pneimatisko cauruļu brīvtelpu visā iekārtas darba zonā.
Elektrisko, pneimatisko un dzesēšanas savienojumu kopējā shēma
Pirms pirmās palaišanas pārskatiet šo apkopoto savienojumu shēmu. Faktiskā vārpstas datu plāksnīte, VFD rokasgrāmata un iekārtas elektriskā shēma nosaka galīgos spaiļu savienojumus un parametru iestatījumus.
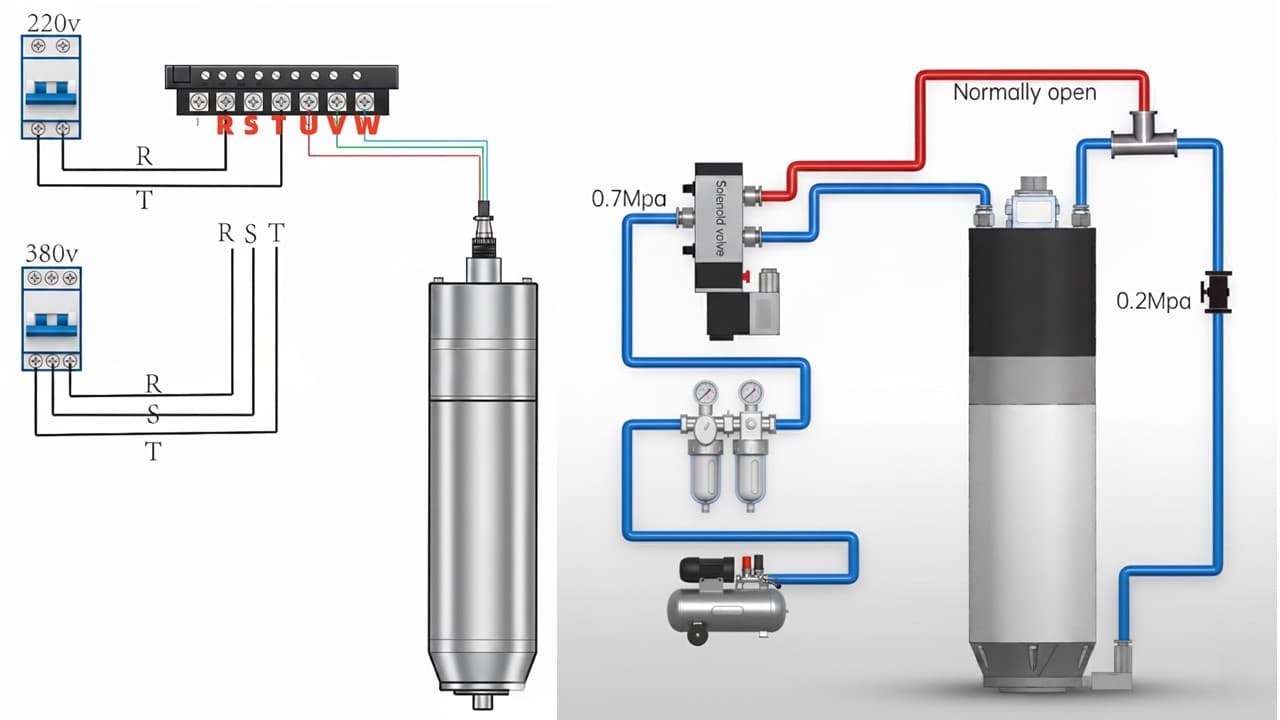 0,8 MPaElektromagnētiskais vārstsNormāli atvērts
Skatīt shēmu pilnā izmērā
0,8 MPaElektromagnētiskais vārstsNormāli atvērtsAtsauces shēma vārpstas spēka kabelim, signāla vadiem, pneimatiskajai instrumenta atbrīvošanai un dzesēšanas lokam.
VFD un vārpstas jaudas kabeļi
Vārpsta jāpievieno pārveidotāja izejas spailēm (U, V, W), un to nekādā gadījumā nedrīkst slēgt tieši pie maiņstrāvas tīkla. Ievērojiet aviācijas spraudņa kontaktus un fāžu sadalījumu saskaņā ar apstiprināto shēmu.
Instrumenta stāvokļa bezkontakta sensori
Noskaidrojiet, vai bezkontakta slēdži ir PNP tipa (izeja pievada strāvu) vai NPN tipa (izeja novada strāvu). Pirms pievienošanas CNC kontrolierim vai instrumentu magazīnas secības vadībai pārbaudiet 24V+, 24V- un atbrīvota un iespīlēta instrumenta izejas signālus.
Pneimatiskā instrumenta atbrīvošana
Padodiet tīru, sausu saspiesto gaisu, kas noregulēts uz 0.8 MPa, caur elektromagnētisko sadalītājvārstu ar divām pozīcijām un piecām pieslēgvietām. Rūpīgi pārbaudiet manuālu instrumenta atbrīvošanu un iespīlēšanu, vārpstai pilnīgi stāvot.
Dzesēšanas šķidruma cirkulācijas loks
Pirms ekspluatācijas pārbaudiet dzesēšanas šķidruma ieplūdes un izplūdes virzienu, cauruļu izmēru, plūsmu no 5 līdz 8 L/min, šķidruma tīrību un to, vai kanāli ir brīvi no līkumiem un aizsprostojumiem.
Savienojumu pārbaudes saraksts pirms palaišanas
| Pieslēguma vieta | Prasība | Pārbaude pirms palaišanas |
|---|---|---|
| VFD izeja uz vārpstu | Nepievienot tieši tīklam; izmantot V/F vadību caur saskaņotu VFD. | Pārbaudīt U/V/W, zemējumu, spriegumu, nominālo frekvenci, maks. frekvenci un polus no plāksnītes. |
| Instrumenta sensori | PNP vai NPN shēmai jāatbilst kontroliera ieejas tipam. | Pārliecināties par 24V+, 24V- un atvērts/aizvērts signāliem, vārpstai stāvot. |
| Pneimatiskā atbrīvošana | Lietot sausu gaisu ar 0.8 MPa spiedienu un 5/2 sadalītājvārstu. | Pirms ražošanas pārbaudiet manuālās pogas darbības loģiku un atbrīvota un iespīlēta instrumenta stāvokļus. |
| Dzesēšanas loks | Pareizi pievienojiet ūdens ieplūdi un izplūdi un uzturiet 5–8 L/min plūsmu, ja to prasa sistēmas konfigurācija. | Pirms ilgstošas darbības pārbaudiet plūsmu, noplūdes, dzesēšanas šķidruma tīrību, cauruļu līkumus un temperatūru. |
Elektriskā un signāla pieslēguma detaļas
Spaiļu apzīmējumi atšķiras atkarībā no pārveidotāja zīmola un vārpstas modeļa. Vienmēr ievērojiet konkrētā modeļa shēmu un šos pamatprincipus:
VFD izejas pieslēgums
Savienojiet elektrovārpstas motora fāzes ar VFD spailēm U, V un W. Bieži izmantotajos savienotājos kontakti 1, 2 un 3 atbilst fāzēm U, V un W, bet kontakts 4 ir aizsargzemējums (PE). Lielākiem korpusiem vai lielas strāvas konfigurācijām pirms vadu pievienošanas pārbaudiet datu plāksnītes kontaktu izvietojuma shēmu.
Zemējums un kabeļu izvietojuma prasības
Pareizs zemējums ir būtisks personāla drošībai un traucējumu novēršanai. Savienojiet vārpstas zemējuma spaili tieši ar pārveidotāja zemējuma kopni un pievienojiet skapi ēkas zemējumam. Detalizētus ekranēšanas un zemēšanas norādījumus skatiet rokasgrāmatā par VFD EMI ekranēšanu un zemēšanu.
Bezkontakta sensoru pieslēguma loģika
Pārbaudiet PNP vai NPN loģiku atbilstoši kontroliera prasībām. Tipiskās sensoru vadu krāsas ir brūna +24V DC padevei, zila 0V DC padevei un melna vai balta digitālajiem izejas signāliem. Pirms pievienošanas PLC ieejām ar multimetru pārbaudiet iespīlēta un atbrīvota instrumenta stāvokļa signālus.
Vadības sistēmas komandu avotu nošķiršana
Nejauciet parametru kļūdas ar kabeļu defektiem. Neatkarīgi no tā, vai apgriezienus vada no paneļa, ar 0-10V analogo signālu vai caur Modbus RS485 komunikāciju, pirms diagnostikas noskaidrojiet aktīvo vadības avotu. Vadības iespējas aprakstītas ceļvedī par VFD Modbus un 0-10V ātruma vadību.
Pneimatiskās instrumenta atbrīvošanas un dzesēšanas sistēmas pārbaude
Pat ar pareizu elektroinstalāciju ATC vārpsta ātri sabojāsies, ja pneimatiskā līnija, sadalītājvārsts vai dzesēšanas loks nebūs gatavs darbam:
| Sistēma | Prasība | Kas jāpārbauda |
|---|---|---|
| Atbrīvošanas gaiss | Gaisa spiedienam jāsasniedz 0.8 MPa, lai nodrošinātu uzticamu instrumenta atbrīvošanu un iespīlēšanu. | Pārbaudiet spiedienu pie vārpstas un nodrošiniet sausu saspiesto gaisu bez putekļiem. |
| Sadalītājvārsts | Instrumenta atbrīvošanas vadībai izmantojiet elektromagnētisko sadalītājvārstu ar divām pozīcijām un piecām pieslēgvietām. | Pievienojiet abas gaisa līnijas un pārbaudiet manuālo pogu pirms darba sākšanas. |
| Gaisa un ūdens caurules | Rokasgrāmatās minētas 8 mm caurules; parastajās konfigurācijās dzesēšanas caurules ārējais diametrs ir 8 mm, bet iekšējais diametrs ir 6 mm. | Pārbaudiet veidgabalu izmēru, lieces rādiusu un hermētiskumu. |
| Dzesēšanas plūsma | Pārbaudiet ūdens plūsmu 5–8 L/min diapazonā atkarībā no sistēmas konfigurācijas. | Pārbaudiet plūsmu pirms darba un uzturiet šķidrumu tīru. |
| Instrumentu maiņas stāvoklis | Manuālajai atbrīvošanai pēc pogas atlaišanas jāatgriež vārpsta iespīlētā stāvoklī. | Izmantojiet atbrīvota un iespīlēta instrumenta sensoru atgriezenisko saiti, ja to prasa iekārtas instrumentu magazīna. |
Prasības tīram saspiestajam gaisam skatiet rokasgrāmatā par ATC vārpstas gaisa kvalitāti un FRL sagatavošanu. Dzesētāja izvēles norādījumi atrodami vārpstas ūdens dzesēšanas ceļvedī.
VFD parametru iestatīšanas norādījumi
Iestatiet frekvences pārveidotāju stingri pēc vārpstas fiziskās datu plāksnītes, nevis pēc nepārbaudīta saraksta no citas iekārtas:
Iestatiet vadības režīmu uz V/F. Neizmantojiet vektora vadību, vektora veiktspējas režīmu vai automātiskās noskaņošanas pieņēmumus, ja vien vārpstas piegādātājs nav skaidri apstiprinājis attiecīgo metodi konkrētajam modelim.
Sekojiet plāksnītes elektriskajām vērtībām: Iestatiet motora spriegumu, nominālo frekvenci, maksimālo frekvenci, RPM, strāvu un polus atbilstoši faktiskajai plāksnītei. Nepārņemiet citu vārpstu datus.
Rokasgrāmatās minēts 10–15 sekunžu paātrinājuma un palēninājuma laiks. Izvēlieties faktiskajam VFD, iekārtai un procesam piemērotas vērtības, lai nepieļautu pārstrāvu vai atslābšanu palaišanas un apturēšanas laikā.
Ja VFD izvēlnē var izvēlēties motora kategoriju, izvēlieties ātrgaitas motoru vai mainīgas frekvences motoru saskaņā ar VFD rokasgrāmatu un vārpstas piegādātāja norādījumiem.
Pilnu pārveidotāja konfigurēšanas sarakstu skatiet rokasgrāmatā par ATC vārpstas VFD parametru iestatīšanu.
Pakāpeniskas iedarbināšanas un piestrādes procedūra
Ekspluatācijas uzsākšanai jāpārbauda pneimatika, dzesēšanas loks, pārveidotāja darbība, rotācijas virziens un sensoru loģika kontrolētā secībā:
1. solis: Sistēmas pārbaude pirms palaišanas
Pirms motora ieslēgšanas pārbaudiet pneimatisko spiedienu (0.8 MPa), aktīvo dzesēšanas plūsmu (5-8 L/min), VFD parametrus, zemējumu un vadības signāla avotu.
2. solis: Rotācijas virziena apstiprināšana
Iedarbiniet vārpstu ļoti zemā ātrumā, lai apstiprinātu griešanās virzienu. Standarta konfigurācijā vārpsta griežas pretēji pulksteņrādītāja virzienam (CCW), skatoties no augšas uz instrumenta galu. Pārliecinieties, ka virziens atbilst griezējinstrumentiem.
3. solis: Pakāpeniska ātruma palielināšana
Jaunai vai ilgi nelietotai elektrovārpstai veiciet pakāpenisku piestrādi: sāciet ar zemu ātrumu un palieliniet par 6000 RPM ik pēc 15 minūtēm līdz maksimālajam darba ātrumam. Ikdienas ražošanas uzsildīšanai skatiet ATC vārpstas uzsildīšanas G-koda skriptu.
4. solis: Trokšņa, vibrācijas un temperatūras uzraudzība
Nekavējoties apturiet vārpstu, ja ekspluatācijas uzsākšanas laikā parādās neparasts troksnis, deguma smaka, pārmērīga korpusa temperatūra (> 50°C), neregulāras ātruma svārstības vai instrumenta atbrīvošanas traucējumi.
Traucējummeklēšanas matrica
Izmantojiet šo kļūmju simptomu tabulu, lai ātri noteiktu un novērstu ekspluatācijas traucējumus:
| Simptoms | Iespējamais cēlonis | Pirmās pārbaudes |
|---|---|---|
| Negriežas vai tikai dūc | Nepareizi VFD parametri, fāzes zudums, bojāti vadi vai nepareizs komandu avots var izraisīt rotācijas trūkumu vai dūkšanu. | Pārbaudiet VFD iestatījumus, U/V/W vadus, palaišanas signālu, frekvences uzdevumu un kabeļus. |
| Spēcīgs troksnis vai zema precizitāte | Iespējamie cēloņi ir gultņu saspiešana nepareizas iespīlēšanas vietas dēļ, nodiluši gultņi, sadursme, konusa piesārņojums vai nepareiza instrumenta turētāja iesēšanās. | Pārbaudiet iespīlēšanas zonu, notīriet konusu, pārbaudiet instrumenta patronu un sadursmju vēsturi. |
| Dūmi vai pārkaršana | Aizsprostota dzesēšana, nepareiza V/F līkne, nepareizs spriegums, karsts šķidrums vai pārslodze. | Nekavējoties apturiet vārpstu, pārbaudiet dzesēšanas šķidruma plūsmu, salīdziniet VFD iestatījumus ar datu plāksnītes vērtībām un, ja nepieciešams, pārbaudiet izolāciju. |
| Uzgrieznis/patrona atslābst pie starta/stopa | Nepareizs rotācijas virziens vai pārāk īss palēninājuma laiks. | Pārbaudiet rotācijas virzienu un palieliniet palēninājuma laiku VFD un iekārtas pieļaujamajās robežās. |
| Atslēdzas pēc dažām sekundēm | Mitrums tinumos/zema izolācija, pārāk īss paātrinājuma laiks, pārstrāva vai parametru kļūda. | Izžāvējiet un pārbaudiet vārpstu mitruma aizdomu gadījumā, pagariniet paātrinājumu un pārbaudiet plāksnīti. |
Instrumenta atbrīvošanas mehānisma defektu novēršanai skatiet ATC vārpstas instrumenta atbrīvošanas diagnostikas ceļvedi. Radiālā sitiena mērīšanas metodes aprakstītas vārpstas sitiena mērīšanas un diagnostikas rokasgrāmatā.
Apkopes ieradumi un garantijas aizsardzība
Lielāko daļu novēršamo vārpstas bojājumu izraisa piesārņojums, dzesēšanas neievērošana, uzstādīšanas deformācijas, nepareiza elektriskā saskaņošana vai nedroša ekspluatācija.
Rūpīga apiešanās ar precīzijas iekārtu
Izturieties pret elektrovārpstu kā pret augstas precizitātes mērinstrumentu. Sargājiet konusa atveri, savienotājus, sensoru vadus un priekšējos gultņus no mehāniskiem triecieniem un putekļiem transportēšanas laikā.
Dzesēšanas šķidruma tīrība un kanālu uzturēšana
Regulāri nomainiet dzesēšanas šķidrumu un novērsiet kanālu aizsērēšanu. Nepietiekama dzesēšana, paaugstināta šķidruma temperatūra vai aizsprostoti kanāli izraisa ātru gultņu pārkaršanu un motora izolācijas bojājumus.
Tikai pilnvarots serviss
Gultņu nomaiņu un eļļošanu drīkst veikt tikai kvalificēti servisa tehniķi. Patvaļīga demontāža izjauc dinamisko līdzsvarojumu un anulē garantijas saistības.
Apstrādes slodzes robežas
Nepalieliniet griešanas slodzi virs vārpstas konstrukcijas robežām. Pārmērīgs griešanas dziļums, neatbilstošs spriegums, fāzes zudums, tieša pieslēgšana elektrotīklam vai nesaskaņoti pārveidotāja iestatījumi var neatgriezeniski sabojāt elektrovārpstu.
Biežāk uzdotie jautājumi
Vai ATC elektrovārpstai var izmantot vektora vadību?
Nē. Tehniskajās rokasgrāmatās stingri aizliegts izmantot vektora vadību. Izmantojiet V/F vadību un iestatiet VFD saskaņā ar vārpstas faktisko datu plāksnīti.
Vai ATC vārpstu var pieslēgt tieši elektrotīklam?
Nē. Nepievienojiet elektrovārpstu tieši elektrotīklam. Tā jādarbina ar piemērotu VFD, citādi motora tinumi var sadegt.
Kāds gaisa spiediens nepieciešams ATC instrumenta atbrīvošanai?
Rokasgrāmatās norādīts 0.8 MPa spiediens uzticamai instrumenta atbrīvošanai un iespīlēšanai. Pirms ekspluatācijas pārbaudiet faktisko pneimatisko sistēmu.
Kāda dzesēšanas plūsma jāpārbauda pirms vārpstas iedarbināšanas?
Rokasgrāmatās noteikta 5 L/min līdz 8 L/min plūsma atkarībā no sistēmas. Izmantojiet piemērotas caurules, uzturiet šķidrumu tīru un novērsiet kanālu aizsērēšanu.
Kā veikt jaunas vai ilgi nelietotas elektrovārpstas piestrādi?
Sāciet ar zemiem apgriezieniem un pakāpeniski palieliniet ātrumu par 6000 RPM ik pēc 15 minūtēm līdz maksimālajam ātrumam, vienlaikus uzraugot dzesēšanu, gaisu un pārveidotāja darbību.
Saistītās kategorijas
Saistītie tehniskie ceļveži
CNC Vārpstas iesildīšanas G-C koda skripts
Kāpēc aukstas startēšanas augstas ātruma vārpsta 24000 RPM iznīcina gultņus. Kopēšanai gatavi G-koda iesildīšanas skripti, termiskās līdzsvaras principi un ikdienas ekspluatācijas disciplīna keramikas un tērauda gultņu ATC vārpstām.
ATC Vārpstas gaisa kvalitāte un FRL iestatīšana
Kā mitruma un eļļas piesārņojums iznīcina ATC vārpstas velkņus, disku atsperus un gultņus. Ietver ISO 8573-1 gaisa kvalitātes standartus, FRL bloka konfigurāciju, dzesētāvus žāvētājus un pareizu filtrācijas ķēdes iestatīšanu.
CNC Vārpstas apkope: 7 ATC pieejamības ieradumi
Septiņi ikdienas, nedēļas un mēneša apkopes ieradumi, kas novērš ATC vārpstas gultņu bojājumus, rūsu, bēguma pasliktināšanos un pārkaršanu. Praktisks apkopes kontrolsaraksts CNC frēzētāju operatoriem un darbnīcas vadītājiem.