Sintesi tecnica
- Non utilizzare il controllo vettoriale; impostare il variatore su V/F e seguire la targhetta effettiva per tensione, frequenza nominale, frequenza massima, velocità di rotazione e numero di poli.
- Il mandrino non deve essere collegato direttamente all'alimentazione: il motore ATC richiede un VFD correttamente abbinato.
- Installare il mandrino soltanto nella zona di serraggio indicata, mantenere l’aria compressa asciutta e priva di polvere, e arrestare completamente il mandrino prima dello sblocco dell’utensile.
- Flusso di raffreddamento, pressione aria, parametri VFD e cablaggio sensori devono essere verificati prima della produzione.
Questo manuale utente consolidato per elettromandrini a cambio utensile automatico (ATC) è rivolto ai costruttori di macchine CNC, ai team di retrofit e ai tecnici di manutenzione. Riunisce le istruzioni essenziali di messa in servizio ricavate dalla documentazione tecnica del costruttore in un flusso di lavoro strutturato: limiti di sicurezza, controlli preliminari, montaggio meccanico, cablaggio elettrico, circuito pneumatico di sblocco utensile, impianto di raffreddamento a liquido, parametrizzazione della curva V/F dell’inverter, rodaggio a gradini, buone pratiche di manutenzione preventiva e diagnosi sistematica dei guasti. Utilizzare questa guida come riferimento tecnico di ingegneria insieme alla targhetta laser certificata del mandrino e al manuale dell’inverter.
Regole di sicurezza fondamentali
I manuali tecnici ribadiscono quattro vincoli di sicurezza inderogabili. La loro violazione è la causa principale del cedimento degli avvolgimenti, del danneggiamento precoce dei cuscinetti, dell’inceppamento del gruppo pinza e dell’immediata decadenza della garanzia:
Utilizzare soltanto il controllo V/F; il controllo vettoriale o le impostazioni vettoriali ad alte prestazioni, se configurati in modo errato, possono bruciare gli avvolgimenti del motore e possono invalidare la garanzia.
L’elettromandrino ATC deve essere alimentato tramite un inverter (VFD) correttamente abbinato; il collegamento diretto alla rete elettrica in corrente alternata brucia immediatamente gli avvolgimenti del motore.
Avvertenza – Sblocco utensile pneumatico: Non azionare mai il pulsante di cambio utensile manuale mentre il mandrino è in rotazione. L’innesto del pistone di espulsione a rotore in movimento provoca il bloccaggio immediato del tirante, la rottura delle griffe di presa e la distruzione dei cuscinetti di precisione.
Attenzione – Sicurezza elettrica: Tutti i cablaggi devono essere realizzati da personale tecnico qualificato. Verificare sempre la targhetta del mandrino, i morsetti dell’inverter, il conduttore di protezione (PE) e gli interblocchi di sicurezza del controllo numerico prima di alimentare il sistema.
Ispezione iniziale prima del montaggio
Eseguire queste verifiche sistematiche prima di montare il mandrino sulla struttura della macchina. Qualora si riscontrino discrepanze, componenti mancanti o danni da trasporto, arrestare l’attività e risolvere il problema prima di procedere:
Integrità dell’imballaggio e corpo mandrino
Ispezionare l’imballaggio e l’esterno del mandrino per rilevare danni da trasporto, segni d’urto, connettori circolari deformati, raccordi pneumatici piegati o graffi sul cono.
Verifica della targhetta laser
Confrontare tensione nominale, potenza resa, frequenza nominale, frequenza massima, velocità nominale, numero di poli, corrente nominale e modalità di controllo con le caratteristiche della macchina e il dimensionamento del VFD.
Minuteria e accessori in dotazione
Verificare la presenza di tutta la documentazione, certificati di collaudo, connettori aeronautici volanti, raccordi per aria e liquido e la viteria a vista del cilindro di sblocco. Eventuali particolari allentati o assenti devono essere ripristinati prima dell’installazione.
Lettura della targhetta del mandrino per la configurazione VFD
I valori definitivi da programmare nell’inverter devono essere desunti direttamente dalla targhetta fisica apposta sul mandrino. La seguente tabella illustra la funzione di ciascun dato e la corrispondente regola di impostazione:
| Dato di targa | Rilevanza funzionale | Regola di impostazione |
|---|---|---|
| Tensione | Tensione di uscita del VFD e dimensionamento | Seguire la targhetta del mandrino; 220 V o 380 V sono valori comuni quando previsti dalla configurazione. |
| Potenza e corrente | Taglia del VFD, carico quadro e soglie termiche | Seguire la targhetta e scegliere un inverter con caratteristiche nominali adeguate al motore effettivamente installato. |
| Frequenza nominale | Questo valore definisce il punto di frequenza corrispondente al funzionamento nominale. | Impostare esattamente il valore di targa; non copiare valori da altri modelli. |
| Frequenza massima e RPM | Limite massimo di rotazione e soglia di sicurezza | Fissare il tetto massimo nel VFD secondo la targa e i limiti strutturali macchina. |
| Numero di poli | Questo dato serve al calcolo della velocità e alla configurazione del motore. | Utilizzare il numero di poli riportato sulla targhetta del mandrino. |
| Modalità di controllo | Metodo di modulazione dell’inverter | Impostare obbligatoriamente il controllo scalare V/F. Non usare il controllo vettoriale. |
Non copiare parametri da modelli diversi senza controllare ogni dato di targa; impostazioni non compatibili di frequenza nominale o tensione possono surriscaldare gli avvolgimenti in pochi minuti.
Linee guida per il montaggio meccanico
Un bloccaggio meccanico non conforme deforma la camicia esterna del mandrino e altera il precarico dei cuscinetti volventi, innescando vibrazioni anomale e usura precoce anche con un impianto elettrico perfetto:
1. Serraggio rigorosamente entro l’area contrassegnata
Montare il mandrino soltanto nella zona di serraggio marcata al laser o indicata sul corpo; un serraggio eccessivo o fuori zona deforma l’alesaggio, comprime le piste dei cuscinetti e provoca un rapido surriscaldamento.
2. Protezione del cono e barriera d’aria frontale
Maneggiare il mandrino con cura e proteggere le superfici di precisione da urti accidentali con utensili e contaminanti dell’officina.
3. Condizioni ambientali asciutte e pulite
Installare il mandrino lontano da acqua stagnante, getti di refrigerante e materiali combustibili, e fornire aria compressa completamente asciutta, filtrata e priva di olio e polvere.
4. Verifica delle corse e degli ingombri macchina
Prima del serraggio definitivo delle viti di montaggio, verificare il diametro del corpo mandrino (per esempio 100 mm o 125 mm), la corsa dell’asse Z, lo spazio libero rispetto al magazzino utensili, il raggio di curvatura della catena portacavi, il percorso dei tubi di raffreddamento e il gioco delle tubazioni pneumatiche nell’intero campo di movimento della macchina.
Mappa dei collegamenti: elettrico, pneumatico e raffreddamento
Esaminare questa mappa prima del primo avviamento; la targhetta effettiva del mandrino, il manuale del VFD e lo schema elettrico della macchina determinano i collegamenti definitivi dei morsetti e le impostazioni dei parametri.
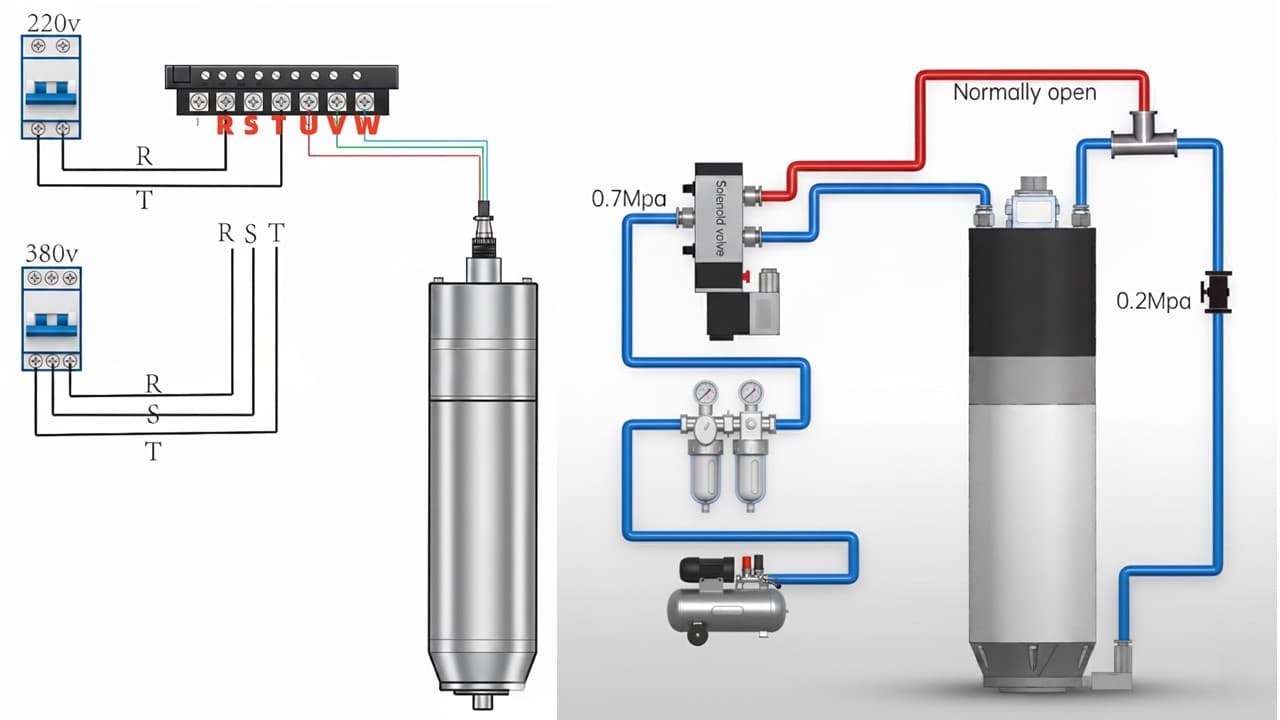 0,8 MPaElettrovalvolaNormalmente aperta
Visualizza lo schema a grandezza naturale
0,8 MPaElettrovalvolaNormalmente apertaSchema generale di collegamento per potenza motore, cablaggio sensori di posizione utensile, sgancio pneumatico e circuito idraulico di raffreddamento.
Uscite di potenza dal VFD al mandrino
Il motore deve essere alimentato dai morsetti U, V, W dell’inverter, mai dalla rete elettrica. Cablare i pin del connettore aeronautico rispettando fedelmente la piedinatura ufficiale.
Sensori di prossimità stato utensile
Verificare se i sensori di prossimità sono PNP (erogano corrente) o NPN (assorbono corrente), quindi controllare 24V+, 24V- e le uscite di utensile sbloccato e bloccato prima di collegarle al controllo CNC o alla logica di sequenza del magazzino utensili.
Sblocco utensile pneumatico
Alimentare con aria compressa secca e pulita regolata a 0,8 MPa tramite un’elettrovalvola a 5 vie e 2 posizioni (5/2). Eseguire prove manuali di rilascio e serraggio ad albero rigorosamente fermo.
Circuito di ricircolo refrigerante
Accertarsi del corretto senso di mandata e ritorno, del diametro delle tubazioni, di una portata continua tra 5 e 8 L/min, di un liquido pulito e dell’assenza di strozzature prima dell’avvio.
Tabella checklist prima dell’avviamento
| Area di collegamento | Prescrizione del manuale | Verifica pre-avviamento |
|---|---|---|
| Uscita VFD al mandrino | Non collegare direttamente alla rete; controllo V/F mediante inverter abbinato. | Verificare U/V/W, messa a terra, tensione, frequenza nominale, frequenza massima e numero di poli sulla base della targhetta effettiva. |
| Sensori stato utensile | Cablaggio PNP o NPN conforme al tipo di ingresso della scheda CNC. | Verificare con multimetro 24V+, 24V- e commutazione segnali di blocco a mandrino fermo. |
| Sblocco pneumatico | Aria compressa secca a 0,8 MPa ed elettrovalvola 5/2 vie. | Prima della produzione, verificare la logica del pulsante manuale e gli stati di utensile sbloccato e bloccato. |
| Raffreddamento | Rispettare mandata e ritorno con portata di 5–8 L/min dove prescritto. | Verificare portata, perdite, pulizia del refrigerante, curve dei tubi e temperatura prima del funzionamento prolungato. |
Dettagli di cablaggio elettrico e segnali
Le denominazioni dei morsetti variano a seconda della marca dell’inverter e del costruttore del mandrino. Seguire sempre lo schema dell’apparecchiatura rispettando i seguenti criteri guida:
Collegamento di potenza (U, V, W)
Per corpi di taglia maggiore o configurazioni ad alta corrente, consultare lo schema dei pin sulla targhetta prima di collegare i conduttori.
Schermatura dei cavi e messa a terra
Una messa a terra a bassa impedenza è fondamentale per l’incolumità del personale e la soppressione dei disturbi elettromagnetici ad alta frequenza. Collegare la terra del mandrino direttamente alla barra equipotenziale del VFD e connettere l’armadio elettrico alla terra di stabilimento. Per i dettagli sull’applicazione delle calze schermate, consultare la guida alla schermatura EMI e messa a terra del mandrino ATC.
Logica di collegamento sensori di prossimità
Confermare la logica PNP o NPN secondo i requisiti del controllo; i colori tipici sono marrone per +24V DC, blu per 0V DC e nero o bianco per le uscite digitali, e verificare con un multimetro gli stati di utensile bloccato e sbloccato prima del collegamento agli ingressi PLC.
Separazione delle sorgenti di comando
Per le opzioni di comunicazione del controllo, consultare la guida al confronto tra controllo di velocità VFD tramite Modbus e tramite segnale 0–10 V.
Verifiche del sistema di sblocco pneumatico e raffreddamento
Anche con una parte elettrica collaudata, un elettromandrino ATC subirà avarie repentine se la linea pneumatica o il circuito idraulico presentano malfunzionamenti:
| Sistema | Indicazione del manuale | Parametri da verificare |
|---|---|---|
| Pressione sgancio utensile | La pressione dell’aria deve raggiungere 0,8 MPa per assicurare sgancio e bloccaggio stabili. | Rilevare la pressione effettiva all’ingresso del mandrino; aria priva di umidità e polvere. |
| Elettrovalvola di comando | Utilizzare un’elettrovalvola a 5 vie e 2 posizioni per la sequenza. | Collegare entrambi i tubi pneumatici previsti e collaudare il pulsante manuale ad albero fermo. |
| Tubazioni pneumatiche e acqua | I manuali indicano tubi da 8 mm e, nelle configurazioni tipiche di raffreddamento, un diametro esterno di 8 mm e un diametro interno di 6 mm. | Verificare tenuta dei raccordi, raggio di curvatura e assenza di schiacciamenti. |
| Flusso liquido refrigerante | Verificare prima del funzionamento una portata d’acqua da 5 a 8 L/min, secondo la configurazione effettiva. | Verificare la portata prima dell’avviamento e mantenere pulito il refrigerante per evitare l’ostruzione dei canali. |
| Posizione del gruppo pinza | Dopo lo sblocco, al rilascio del comando il tirante deve rientrare saldamente in posizione di blocco. | Utilizzare i segnali di utensile sbloccato e bloccato quando richiesti dal magazzino utensili della macchina. |
Per i requisiti di trattamento dell’aria compressa, consultare la guida alla qualità dell’aria e gruppo FRL per mandrino ATC. Per il corretto dimensionamento del refrigeratore d’acqua, consultare la guida all’installazione del raffreddamento a liquido.
Note di parametrizzazione dell’inverter VFD
Programmare l’inverter basandosi unicamente sulla targhetta fisica dell’elettromandrino, senza copiare parametri generici da altre installazioni:
Impostare il controllo su V/F e non utilizzare il controllo vettoriale, modalità vettoriali ad alte prestazioni o ipotesi non verificate di taratura automatica, salvo esplicita conferma del fornitore del mandrino per quel preciso modello.
Impostare i parametri elettrici di targa: Programmare tensione motore, frequenza nominale, frequenza massima, corrente nominale, RPM e numero di poli secondo i dati incisi sul corpo mandrino. Non replicare parametri di altre macchine.
I manuali indicano da 10 a 15 secondi per accelerazione e decelerazione; adattare i valori al VFD effettivo, alla macchina e al processo per evitare sovracorrenti o allentamenti durante l’avviamento e l’arresto.
Se il menu del VFD include la selezione della categoria del motore, scegliere motore ad alta velocità o a frequenza variabile secondo il manuale del VFD e le indicazioni del fornitore del mandrino.
Per un protocollo passo-passo di taratura dell’inverter, consultare la guida alla configurazione dei parametri VFD per mandrino ATC.
Procedura di avviamento e rodaggio graduale a stadi
La prima accensione deve verificare le alimentazioni pneumatiche, il circuito idraulico, la risposta dell’inverter, il verso di rotazione e i segnali di sicurezza attraverso una sequenza progressiva:
Fase 1: Verifica preliminare degli ausiliari
Prima di comandare la rotazione, confermare la pressione pneumatica (0,8 MPa), la portata attiva del refrigerante (5–8 L/min), i parametri del VFD, la continuità di terra e la sorgente di comando del controllo.
Fase 2: Controllo del verso di rotazione
Azionare brevemente il mandrino a bassa velocità per verificarne il senso di rotazione; nelle configurazioni standard la rotazione è antioraria (CCW), guardando dall’alto verso il naso del mandrino, e deve essere compatibile con gli utensili prima di aumentare la velocità.
Fase 3: Incremento graduale di velocità
Per un mandrino nuovo o rimasto inutilizzato a lungo, eseguire un rodaggio graduale: partire a bassa velocità e aumentare di 6000 RPM ogni 15 minuti fino alla velocità massima di esercizio consentita dalla targhetta effettiva e dai limiti della macchina; per il riscaldamento quotidiano, consultare lo script G-code di riscaldamento del mandrino ATC.
Fase 4: Monitoraggio termico, rumore e vibrazioni
Arrestare immediatamente il mandrino se durante la messa in servizio compaiono rumori anomali, odore di bruciato, temperatura dell’involucro superiore a 50 °C, variazioni irregolari della velocità o anomalie nello sblocco dell’utensile.
Matrice di diagnosi e risoluzione guasti
Utilizzare questa matrice diagnostica per circoscrivere con rapidità le anomalie più comuni in fase di collaudo e lavorazione:
| Sintomo riscontrato | Probabile causa | Controlli prioritari |
|---|---|---|
| Mancata rotazione o ronzio cupo | Parametri VFD errati, perdita di una fase, conduttore interrotto o sorgente di marcia non attiva. | Verificare le impostazioni del VFD, il cablaggio U/V/W, il comando di marcia, il comando di frequenza e la continuità del cavo. |
| Si riscontrano forte rumorosità o scarsa precisione. | Collare di supporto che deforma i cuscinetti, cuscinetti usurati, impatto, sporco nel cono o errato accoppiamento cono. | Controllare la zona di serraggio marcata, la pulizia del cono, le condizioni del portautensile e lo storico degli urti. |
| Fumo o surriscaldamento eccessivo | Condotto refrigerante ostruito, curva V/F non idonea, tensione anomala, liquido caldo o sovraccarico di taglio. | Arrestare immediatamente, verificare la portata del refrigerante e i valori di targa nel VFD, e controllare l’isolamento se necessario. |
| La ghiera si allenta in partenza o frenata | Senso di rotazione invertito o rampa di decelerazione troppo rapida. | Verificare il senso di rotazione e aumentare il tempo di decelerazione entro i limiti del VFD e della macchina. |
| Arresto per allarme dopo pochi secondi | Umidità negli avvolgimenti, tempo di accelerazione troppo breve, sovracorrente o discordanza parametri. | Se si sospetta umidità, asciugare e ispezionare il mandrino, aumentare il tempo di accelerazione e ricontrollare i parametri di targa. |
Per le anomalie di sblocco utensile, consultare la guida alla risoluzione dei problemi di sblocco utensile; per il controllo del battimento radiale, consultare la guida alla misurazione del battimento radiale del mandrino e alla diagnosi dei guasti.
Buone pratiche di manutenzione e tutela della garanzia
La maggior parte dei guasti evitabili del mandrino deriva da contaminazione, raffreddamento trascurato, deformazioni durante il montaggio, abbinamento elettrico errato o uso non sicuro.
Movimentazione di precisione
Trattare il mandrino come uno strumento di alta precisione e proteggere il foro conico, la zona dei connettori circolari, i cavi dei sensori e la zona dei cuscinetti anteriori da urti e contaminazione durante il trasporto e la movimentazione.
Qualità del refrigerante e pulizia condotti
Sostituire regolarmente il refrigerante e prevenire l’ostruzione dei canali; raffreddamento insufficiente, temperatura elevata del refrigerante o passaggi ostruiti provocano un rapido surriscaldamento dei cuscinetti e il deterioramento dell’isolamento del motore.
Assistenza autorizzata
La sostituzione dei cuscinetti di precisione e il ripristino del grasso speciale devono essere eseguiti unicamente da centri di assistenza qualificati. Lo smontaggio non autorizzato altera l’equilibratura dinamica e invalida la garanzia del produttore.
Limiti di carico nei parametri di taglio
Non superare i limiti di progetto del mandrino; profondità di passata eccessive, tensione errata, perdita di fase, collegamento diretto alla rete o impostazioni non compatibili dell’inverter possono danneggiare permanentemente l’elettromandrino.
Domande frequenti
Posso usare il controllo vettoriale con un motore mandrino ATC?
No. I manuali indicano di usare il controllo V/F e di impostare il VFD secondo la targa reale del mandrino.
Posso collegare direttamente un mandrino ATC all'alimentazione?
No. Deve essere pilotato da un VFD adatto, altrimenti le bobine del motore possono bruciarsi.
Quale pressione serve normalmente per il rilascio utensile ATC?
I manuali indicano 0,8 MPa per rilascio e serraggio affidabili; conferma sempre lo schema pneumatico reale prima dell'uso.
Quale flusso di raffreddamento va controllato?
I manuali indicano da 5 a 8 L/min secondo la configurazione; utilizzare tubi adatti, mantenere pulito il refrigerante e impedire l’ostruzione dei canali di raffreddamento.
Come si esegue il rodaggio di un mandrino nuovo o inutilizzato?
Avvia a bassa velocità e aumenta di 6000 RPM ogni 15 minuti fino al massimo, controllando raffreddamento, aria e comportamento del VFD.
Categorie correlate
Guide tecniche correlate
Script G-Code di Riscaldamento del Mandrino CNC
Perché avviare a freddo un mandrino ad alta velocità a 24000 RPM distrugge i cuscinetti. Script G-code di riscaldamento pronti all'uso, principi di equilibrio termico e disciplina operativa quotidiana per mandrini ATC con cuscinetti in ceramica e acciaio.
Qualità dell'aria pneumatica e configurazione FRL per mandrino ATC
Come l'umidità e la contaminazione da olio distruggono le barre di trazione, le molle a disco e i cuscinetti dei mandrini ATC. Copre gli standard di qualità dell'aria ISO 8573-1, la configurazione delle unità FRL, gli essiccatori refrigerati e la corretta catena di filtrazione.
Manutenzione del Mandrino CNC: 7 Abitudini per la Massima Operatività ATC
Sette abitudini giornaliere, settimanali e mensili che prevengono guasti ai cuscinetti del mandrino ATC, ruggine, degrado dell'eccentricità e surriscaldamento. Una checklist pratica di manutenzione per operatori di router CNC e responsabili di officina.