Résumé technique
- N’utilisez pas le contrôle vectoriel ; réglez le variateur en contrôle V/F et suivez la plaque signalétique réelle de la broche pour la tension, la fréquence nominale, la fréquence maximale, la vitesse de rotation et le nombre de pôles.
- Ne connectez pas la broche directement au secteur. Les moteurs de broche ATC doivent fonctionner via un VFD correctement adapté.
- Installez la broche uniquement dans la zone de serrage marquée, maintenez l’air comprimé sec et sans poussière, et arrêtez complètement la broche avant le déverrouillage de l’outil.
- Le débit de refroidissement, la pression d’air, les paramètres du VFD et le câblage des capteurs doivent être vérifiés avant la première production.
Ce manuel d’utilisation consolidé pour électrobroches à changement automatique d’outil (ATC) s’adresse aux constructeurs de fraiseuses CNC, aux équipes de rétrofit et aux techniciens de maintenance. Il regroupe l’ensemble des instructions de mise en service issues des documentations techniques constructeur selon une méthodologie rigoureuse : exigences de sécurité, réception et contrôle visuel, montage mécanique, câblage électrique, commande pneumatique de changement d’outil, circuit de refroidissement liquide, Le manuel couvre les exigences de sécurité, l’inspection préalable, le montage mécanique, le câblage électrique, le déverrouillage pneumatique de l’outil, le refroidissement, le paramétrage tension/fréquence (V/F), le rodage progressif, l’entretien et le diagnostic des pannes., rodage par paliers, maintenance préventive et diagnostic méthodique des pannes. Utilisez ce guide comme document de référence technique en parallèle de la plaque signalétique gravée au laser de votre broche et du manuel constructeur de votre variateur de fréquence.
Règles fondamentales de sécurité
Les documentations techniques imposent le respect impératif de quatre consignes de sécurité majeures. Leur non-respect constitue l’origine principale du claquage des bobinages, de la détérioration des roulements, du grippage du système de serrage et de l’annulation immédiate de la garantie :
Utilisez uniquement le contrôle V/F ; un contrôle vectoriel ou des réglages vectoriels à hautes performances mal configurés peuvent brûler les bobinages du moteur et peuvent entraîner la perte de la garantie.
Une électrobroche ATC doit être alimentée par un variateur de fréquence (VFD) correctement adapté ; un raccordement direct au réseau électrique alternatif brûlera immédiatement les enroulements du moteur.
N’actionnez jamais le bouton manuel de changement d’outil lorsque la broche tourne ; le déverrouillage pneumatique en rotation bloque le tirant, endommage les griffes de préhension et détruit les roulements de la broche.
Attention – Sécurité électrique : Tous les raccordements électriques doivent être effectués par des techniciens habilités. Vérifiez toujours la plaque signalétique réelle, le raccordement des bornes du variateur, la continuité de mise à la terre (PE) et les sécurités de la commande numérique avant la mise sous tension.
Contrôle préalable avant installation
Effectuez ces vérifications méthodiques avant tout montage de la broche sur le bâti de la machine. Si une non-conformité, un composant manquant ou un dommage de transport est identifié, suspendez l’opération et régularisez la situation avant de poursuivre :
État de l’emballage et de la broche
Inspectez l’emballage et l’extérieur de la broche pour repérer les dommages de transport, les marques de choc, les connecteurs circulaires déformés, les raccords pneumatiques tordus ou les rayures sur le cône.
Vérification de la plaque signalétique laser
Vérifiez la tension nominale, la puissance utile, la fréquence nominale, la fréquence maximale, la vitesse nominale, le nombre de pôles, le courant nominal et le mode de contrôle par rapport à votre machine et au dimensionnement du VFD.
Visserie et accessoires fournis
Vérifiez tous les accessoires fournis, notamment la documentation utilisateur, les certificats de qualité, les connecteurs circulaires, les raccords pneumatiques et les vis visibles ou fixations du vérin ; corrigez les pièces desserrées ou manquantes avant l’installation.
Lecture de la plaque signalétique pour la configuration du variateur VFD
Les paramètres programmés dans le variateur de fréquence doivent impérativement provenir de la plaque signalétique physique apposée sur l’électrobroche. Le tableau suivant détaille le rôle de chaque donnée et sa règle d’application dans le variateur :
| Paramètre de plaque | Rôle fonctionnel | Règle de paramétrage |
|---|---|---|
| Tension | Tension de sortie VFD et dimensionnement moteur | Respectez la plaque signalétique de la broche ; 220 V ou 380 V sont des valeurs courantes lorsque la configuration les prend en charge. |
| Puissance et courant | Ces données déterminent le dimensionnement du VFD, la charge de l’armoire et les réglages de protection. | Suivez la plaque signalétique et choisissez un variateur dont les caractéristiques nominales correspondent au moteur réel. |
| Fréquence nominale | Cette valeur définit le point de fréquence correspondant au fonctionnement nominal. | Paramétrer exactement la fréquence de base inscrite ; ne jamais copier d’autres modèles. |
| Fréquence maximale et RPM | Vitesse maximale et sécurité d’exploitation | Définir la limite haute du variateur selon la plaque et la mécanique machine. |
| Nombre de pôles | Cette donnée sert au calcul de la vitesse et à la configuration du moteur. | Utilisez le nombre de pôles indiqué sur la plaque signalétique de la broche. |
| Mode de contrôle | Stratégie de pilotage du variateur | Utilisez le contrôle V/F et n’utilisez pas le contrôle vectoriel. |
Ne copiez jamais les paramètres d’un autre modèle sans vérifier chaque donnée de la plaque signalétique ; des réglages incompatibles de fréquence nominale ou de tension peuvent surchauffer les bobinages en quelques minutes.
Directives de montage mécanique
Un bridage mécanique inadapté déforme la chemise extérieure de la broche et perturbe la précharge des roulements de haute précision, générant des vibrations intolérables et une dégradation accélérée même si l’installation électrique est parfaite :
1. Serrer exclusivement dans la zone délimitée
Montez la broche uniquement dans la zone de bridage marquée au laser ou indiquée sur le corps ; un serrage excessif ou hors de cette zone déforme l’alésage, pince les pistes des roulements et entraîne un emballement thermique rapide.
2. Protéger le cône et le rideau d’air frontal
Manipulez la broche avec soin et protégez les surfaces de précision contre les chocs accidentels d’outils et les contaminants de l’atelier.
3. Environnement de travail propre et sec
Installez la broche à l’abri de l’eau stagnante, des projections de liquide de refroidissement et des matériaux combustibles, et fournissez de l’air comprimé entièrement sec, filtré et exempt d’huile et de poussière.
4. Vérification des courses et des dégagements machine
Avant le serrage définitif des vis de fixation, vérifiez le diamètre du corps de broche (par exemple 100 mm ou 125 mm), la course de l’axe Z, le dégagement du magasin d’outils, le rayon de courbure de la chaîne porte-câbles, le cheminement des flexibles de refroidissement et le dégagement des tuyaux pneumatiques sur toute l’enveloppe de déplacement de la machine.
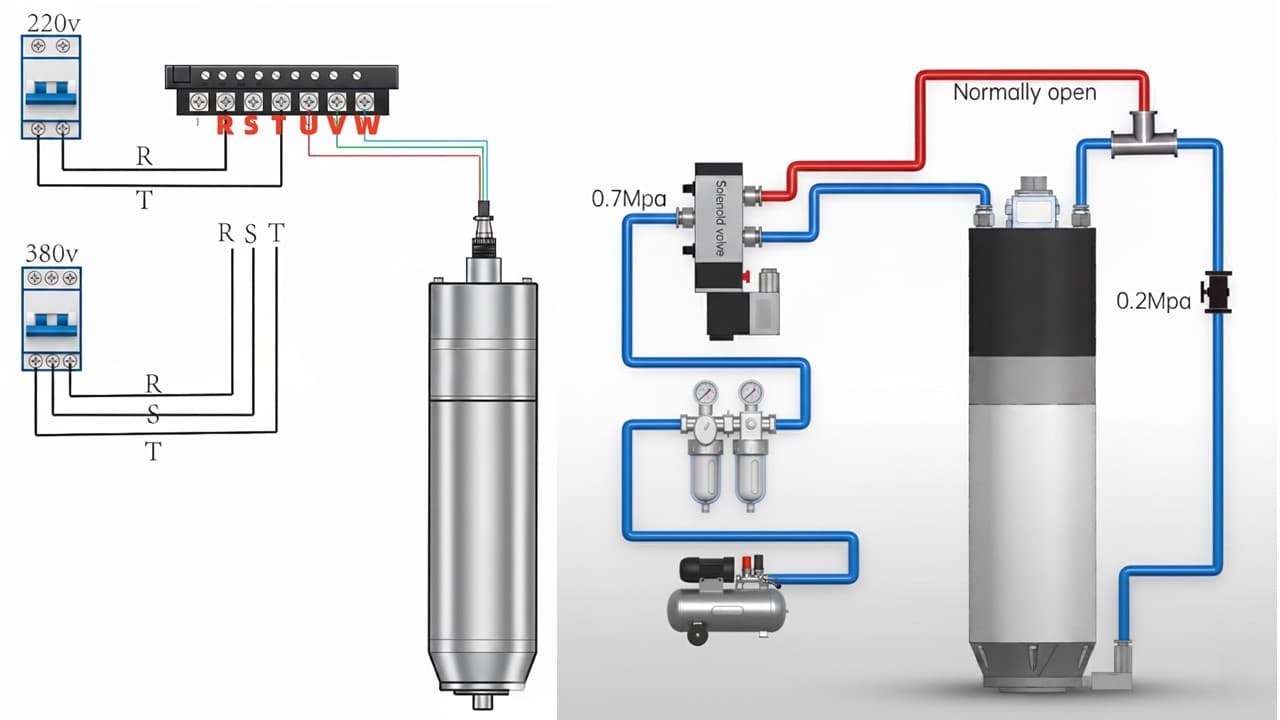
Schéma de raccordement : électrique, pneumatique et refroidissement
Consultez cette vue d’ensemble avant le premier démarrage ; la plaque signalétique réelle de la broche, le manuel du VFD et le schéma électrique de la machine déterminent les raccordements définitifs et les paramètres à régler.
 0,8 MPaÉlectrovanneNormalement ouverte
Afficher le schéma en taille réelle
0,8 MPaÉlectrovanneNormalement ouverteSchéma fonctionnel de raccordement pour la ligne de puissance moteur, les capteurs de position d’outil, la commande pneumatique et le circuit de refroidissement liquide.
Ligne de puissance moteur depuis le VFD
Le moteur doit être raccordé aux bornes de sortie (U, V, W) du variateur, jamais au réseau direct. Reliez les broches du connecteur d’aviation conformément au schéma constructeur certifié.
Capteurs inductifs d’état d’outil
Déterminez si les détecteurs de proximité sont de type PNP (fournissant du courant) ou NPN (absorbant du courant), puis vérifiez 24V+, 24V- et les sorties « outil desserré » et « outil serré » avant de les raccorder à la commande CNC ou à la logique de séquencement du magasin d’outils.
Déverrouillage pneumatique de l’outil
Raccordez une source d’air comprimé propre et sec régulée à 0,8 MPa via un distributeur électropneumatique 5/2. Testez à plusieurs reprises le déverrouillage et le serrage manuel à l’arrêt absolu de la broche.
Circuit de refroidissement liquide
Vérifiez le sens de circulation entrée/sortie, le diamètre des flexibles, le débit effectif de 5 à 8 L/min, la clarté du fluide caloporteur et l’absence totale de pliures ou d’étranglements avant mise en route.
Liste de contrôle avant démarrage
| Zone de raccordement | Prescription constructeur | Vérification préalable |
|---|---|---|
| Sortie variateur vers broche | Ne jamais raccorder au secteur direct ; contrôle scalaire V/F via variateur dédié. | Vérifiez U/V/W, la mise à la terre, la tension, la fréquence nominale, la fréquence maximale et le nombre de pôles d’après la plaque signalétique réelle. |
| Capteurs d’outil | Câblage PNP ou NPN adapté aux entrées de l’automate ou de la CNC. | Contrôler le 24V+, le 24V- et la bascule des signaux à l’arrêt avec un multimètre. |
| Déverrouillage pneumatique | Utiliser de l’air sec à 0,8 MPa et un distributeur 5/2. | Avant la production, testez la logique du bouton manuel ainsi que les états « outil desserré » et « outil serré ». |
| Circuit de refroidissement | Raccordez correctement l’entrée et la sortie d’eau et maintenez 5–8 L/min lorsque la configuration l’exige. | Vérifiez le débit, les fuites, la propreté du liquide, les courbures des tuyaux et la température avant un fonctionnement prolongé. |
Détails du câblage électrique et des signaux
La disposition des bornes dépend du constructeur du variateur et de la taille de l’électrobroche. Fiez-vous systématiquement au schéma de câblage spécifique tout en appliquant ces règles fondamentales :
Raccordement des phases moteur (U, V, W)
Pour les grands formats ou les configurations à fort courant, consultez le schéma de brochage de la plaque signalétique avant de raccorder les fils.
Mise à la terre et blindage
Une mise à la terre à faible impédance est impérative pour la protection des opérateurs et la réjection des parasites électromagnétiques. Raccordez le conducteur PE de la broche directement au rail de terre du VFD et reliez le châssis de l’armoire à la terre générale. Pour les bonnes pratiques de mise à la masse, reportez-vous au guide sur le blindage EMI et la mise à la terre pour broche ATC.
Câblage des capteurs de position d’outil
Confirmez la logique PNP ou NPN selon les exigences du contrôleur ; les couleurs habituelles sont marron pour +24V DC, bleu pour 0V DC et noir ou blanc pour les sorties numériques, et vérifiez au multimètre les états « outil serré » et « outil desserré » avant le raccordement aux entrées de l’automate.
Séparation des sources de consigne et commande
Pour les options de communication du contrôleur, consultez le guide de commande de vitesse du VFD par Modbus ou par signal 0–10 V.
Vérifications du déblocage pneumatique et du circuit de refroidissement
Même si la partie électrique est opérationnelle, une électrobroche ATC se détériorera très rapidement si l’alimentation pneumatique ou le refroidissement présentent des anomalies :
| Sous-système | Prescription du manuel | Points de contrôle |
|---|---|---|
| Pression de déverrouillage | La pression d’air doit atteindre 0,8 MPa pour garantir un desserrage et serrage parfaits. | Mesurer la pression manométrique au plus près de la broche ; air sec et sans impuretés. |
| Distributeur pneumatique | Utilisez un distributeur électropneumatique à cinq voies et deux positions pour la logique de déverrouillage de l’outil. | Raccorder les deux tuyauteries requises et tester la manoeuvre manuelle hors rotation. |
| Tuyauteries d’air et d’eau | Les manuels mentionnent des tuyaux de 8 mm et, pour les configurations typiques de refroidissement, un diamètre extérieur de 8 mm et un diamètre intérieur de 6 mm. | Vérifiez les dimensions des raccords, le rayon de courbure et l’absence de fuites sur le circuit. |
| Débit de liquide de refroidissement | Vérifiez avant le fonctionnement un débit d’eau de 5 à 8 L/min, selon la configuration réelle. | Vérifiez le débit avant le fonctionnement et maintenez le liquide de refroidissement propre afin d’éviter l’obstruction des canaux. |
| État du système de serrage | Après relâchement de la commande, le mécanisme doit revenir avec vigueur en position serrée. | Utilisez les retours d’état « outil desserré » et « outil serré » lorsque le magasin d’outils de la machine les exige. |
Pour les critères de traitement de l’air comprimé, consultez le guide sur la qualité d’air et l’unité FRL pour broche ATC. Pour le dimensionnement du groupe de froid, référez-vous au guide d’installation du refroidissement par eau.
Consignes de paramétrage du variateur VFD
Configurez le variateur de fréquence exclusivement d’après la plaque signalétique physique de la broche, sans recopier des fiches paramètres génériques :
Réglez le mode de contrôle sur V/F et n’utilisez ni contrôle vectoriel, ni mode vectoriel à hautes performances, ni hypothèses non vérifiées d’auto-réglage, sauf si le fournisseur de la broche confirme explicitement la méthode pour ce modèle précis.
Renseigner les données électriques réelles : Paramétrez la tension nominale, la fréquence de base, la fréquence maximale, la vitesse, le courant et le nombre de pôles en vous conformant aux valeurs inscrites. Ne reprenez jamais les réglages d’une autre broche.
Les manuels mentionnent 10 à 15 secondes pour l’accélération et la décélération ; adaptez ces valeurs au VFD réel, à la machine et au procédé afin d’éviter les surintensités ou les desserrages au démarrage et à l’arrêt.
Si le menu du VFD propose une catégorie de moteur, sélectionnez le moteur à haute vitesse ou le moteur à fréquence variable selon le manuel du VFD et les indications du fournisseur de la broche.
Pour une méthode de paramétrage exhaustive, consultez le guide de configuration des paramètres VFD pour broche ATC.
Procédure de démarrage et de rodage progressif
La première mise en service doit valider le circuit d’air, le circuit d’eau, la réponse du variateur, le sens de rotation et la logique des capteurs selon une séquence maîtrisée :
Étape 1 : Vérification préalable des auxiliaires
Avant de commander la rotation, confirmez la pression pneumatique (0,8 MPa), le débit de refroidissement actif (5–8 L/min), les paramètres du VFD, la continuité de terre et la source de commande du contrôleur.
Étape 2 : Validation du sens de rotation
Faites tourner brièvement la broche à basse vitesse pour vérifier le sens ; les configurations standard utilisent une rotation antihoraire (CCW) vue d’en haut vers le nez de l’outil, et vous devez vérifier qu’elle correspond à vos outils de coupe avant d’augmenter la vitesse.
Étape 3 : Montée en vitesse progressive par paliers
Pour une broche neuve ou restée longtemps inutilisée, commencez le rodage à basse vitesse et augmentez de 6 000 tr/min toutes les 15 minutes jusqu’à la vitesse maximale d’exploitation autorisée.
Étape 4 : Surveillance acoustique, vibrations et température
Arrêtez immédiatement la broche si un bruit anormal, une odeur de brûlé, une température du carter supérieure à 50 °C, des fluctuations erratiques de vitesse ou un comportement anormal du déverrouillage d’outil apparaissent pendant la mise en service.
Matrice de diagnostic et résolution des pannes
Utilisez cette matrice de dépannage pour identifier et corriger rapidement les dysfonctionnements les plus fréquents :
| Symptôme observé | Cause probable | Premières vérifications |
|---|---|---|
| Aucun mouvement ou simple bourdonnement | Paramétrage VFD incorrect, coupure de phase, câble endommagé ou source de commande erronée. | Vérifier la configuration VFD, les phases U/V/W, l’ordre de marche, la consigne et la continuité du câble. |
| Un bruit élevé ou une faible précision est constaté. | Pression de serrage du support déformant les roulements, usure des pistes, collision, cône sale ou porte-outil mal assis. | Contrôler la zone de serrage gravée, nettoyer le cône, inspecter les porte-outils et l’historique des chocs. |
| Dégagement de fumée ou échauffement excessif | Les causes possibles sont un circuit de refroidissement obstrué, des réglages V/F incorrects, une tension incorrecte, un liquide de refroidissement trop chaud ou une surcharge. | Arrêtez immédiatement, vérifiez le débit de refroidissement et les valeurs de la plaque signalétique dans le VFD, puis contrôlez l’isolement si nécessaire. |
| L’écrou de pince se desserre au démarrage ou à l’arrêt | Le sens de rotation est incorrect ou le temps de décélération est trop court. | Vérifiez le sens de rotation et augmentez le temps de décélération dans les limites du VFD et de la machine. |
| Coupure et mise en sécurité après quelques secondes | Présence d’humidité interne, accélération trop brutale, surintensité ou incohérence de paramètres. | En cas de suspicion d’humidité, séchez et inspectez la broche, augmentez le temps d’accélération et revérifiez les paramètres de la plaque signalétique. |
Pour le traitement spécifique des anomalies de déverrouillage, consultez le guide de dépannage de la libération d’outil sur broche ATC. Pour le contrôle de la précision géométrique, reportez-vous au guide de mesure du faux-rond et diagnostic.
Bonnes pratiques de maintenance et garantie constructeur
La plupart des défaillances évitables de broche proviennent de la contamination, d’un refroidissement négligé, de déformations au montage, d’une adaptation électrique incorrecte ou d’une utilisation dangereuse.
Précautions de manipulation
Manipulez la broche comme un instrument de haute précision et protégez l’alésage conique, la zone des connecteurs circulaires, les fils des capteurs et la zone des roulements avant contre les chocs mécaniques et la contamination durant le transport et la manutention.
Entretien du fluide de refroidissement et des canaux
Remplacez régulièrement le liquide de refroidissement et évitez l’obstruction des canaux ; un refroidissement insuffisant, une température élevée du liquide ou des passages obstrués entraînent une surchauffe rapide des roulements et une dégradation de l’isolation du moteur.
Interventions réservées aux techniciens agréés
Le remplacement des roulements et l’entretien de la graisse interne doivent être réalisés par des techniciens de maintenance qualifiés ; un démontage non autorisé compromet l’équilibrage dynamique et annule la garantie.
Respect des capacités de coupe de la broche
Ne dépassez pas les limites de conception de la broche ; une profondeur de passe excessive, une tension incorrecte, une perte de phase, un raccordement direct au secteur ou des réglages de variateur incompatibles peuvent endommager définitivement l’électrobroche.
Questions fréquentes
Puis-je utiliser le contrôle vectoriel sur un moteur de broche ATC ?
Non. Les manuels avertissent de ne pas utiliser le contrôle vectoriel. Utilisez le contrôle V/F et réglez le VFD selon l’étiquette réelle de la broche.
Une broche ATC peut-elle être connectée directement au secteur ?
Non. Ne connectez pas la broche directement au secteur. Elle doit être pilotée par un VFD adapté, sinon les bobines du moteur peuvent brûler.
Quelle pression d’air est normalement requise pour le déverrouillage ATC ?
Les manuels font référence à 0,8 MPa pour un déverrouillage et un serrage fiables. Confirmez la configuration pneumatique réelle avant l’opération.
Quel débit de refroidissement doit être vérifié avant de faire fonctionner la broche ?
Les manuels font référence à 5 L/min à 8 L/min selon la configuration. Utilisez des tuyaux adaptés, maintenez le liquide de refroidissement propre et évitez les canaux de refroidissement obstrués.
Comment une broche neuve ou longtemps inutilisée doit-elle être rodée ?
Démarrez à basse vitesse, puis augmentez par paliers de 6000 RPM toutes les 15 minutes jusqu’à la vitesse maximale, tout en surveillant le refroidissement, l’alimentation en air et le comportement du VFD.
Catégories associées
Guides techniques associés
Script G-Code d’échauffement des broches CNC
Protégez les roulements de broche ATC avec un échauffement G-code automatisé par paliers de 12 000 à 24 000 tr/min et une routine adaptée au temps froid.
Qualité de l’air pneumatique et configuration FRL pour broche ATC
Comment l’humidité et la contamination par l’huile détruisent les barres de tirage, les ressorts à disques et les roulements des broches ATC. Couvre les normes de qualité de l’air ISO 8573-1, la configuration des unités FRL, les sécheurs réfrigérés et la chaîne de filtration appropriée.
Entretien des broches CNC : 7 habitudes pour la disponibilité des broches ATC
Sept habitudes d’entretien quotidien, hebdomadaire et mensuel qui préviennent la défaillance des roulements, la rouille, la dégradation du faux-rond et la surchauffe des broches ATC. Une liste de contrôle pratique pour les opérateurs de routeurs CNC et les gestionnaires d’atelier.